ماكينة تلميع هوائية بتسعة رؤوس CX20-45
تسعة رؤوس مرنة تلمع الوجه والجانب والحافة في مرور واحد.
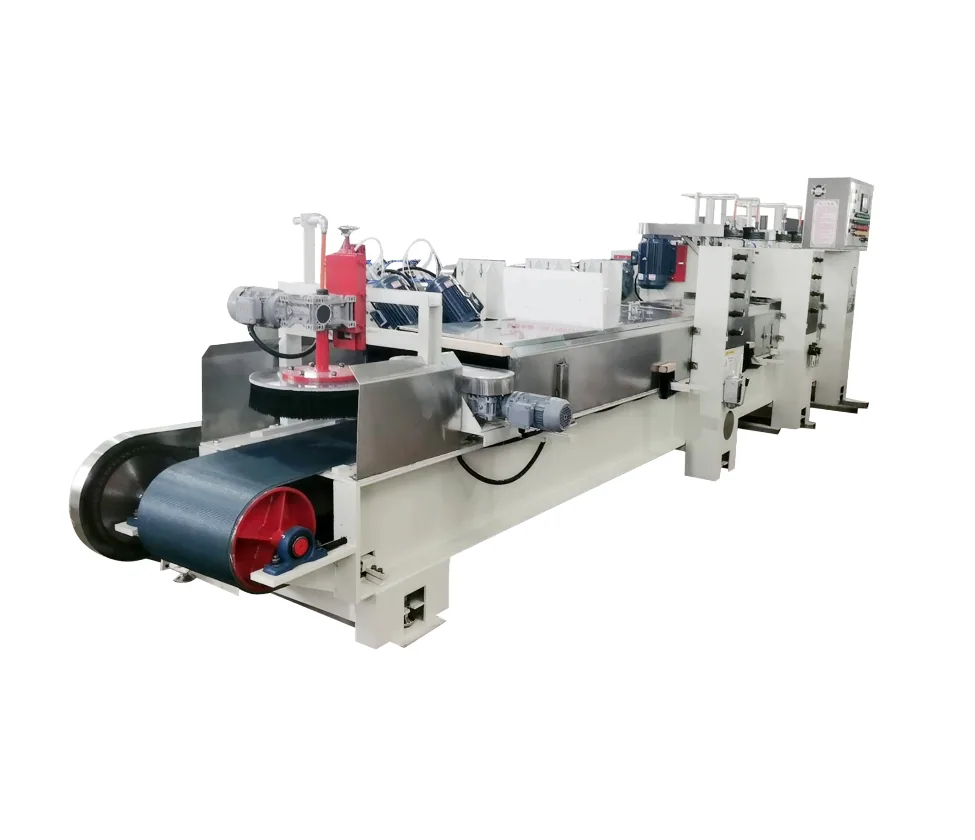
ماكينة CX20-45 هي وحدة تشطيب لحواجز الحجر الصناعي وبلاط الرصف البلدي والبلاطات الجمالية الكبيرة. وتتولى تسع مجموعات تلميع هوائية مستقلة ثلاث مهام في وقت واحد: تلميع الوجه المستوي، وتلميع الحافة الجانبية، وتشطيف الزاوية. ولأن الرؤوس تعمل بالهواء لا بجسم صلب، تطفو كل واحدة فوق الحجر وتتابع الفوارق الطفيفة في الانحناء وتضبط فراغ عملها، فلا تحفر المادة الكاشطة في السطح. وتنظم منظومة PLC والعاكس قوة التلميع وسرعة النقل، فيبقى التشطيب متساوياً على طول البلاطة وتختفي البقع المتروكة وآثار الحرق والحواف المتكسرة التي تنتج عن التلميع اليدوي أو بالعجلات الصلبة. وتُحمل المادة بسرعة ثابتة عبر إدارة بمحرك ومخفض، فتنال كل منطقة المعالجة نفسها. ويعمل التسلسل كله بإعدادات مخزنة ويخرج المواد آلياً، ما يتيح تركيب الماكينة مباشرة في خط الحجر الصناعي عالي الضغط. وهي محطة التشطيب القياسية للمصانع التي تنتج بلاطات الحجر الصناعي الفاخر.
التكوين يعتمد على المنتج والطاقة وظروف التشغيل.
Nine independent pneumatic heads polish face, side edges and corner chamfers in one pass, Air driven heads float over the surface and correct the gap as the slab passes, PLC and inverter control regulates polishing force and speed for a repeatable finish, Motor and reducer drive carries slabs at constant speed so no area is missed, Handles PC imitation stone kerbs, paving stones and large landscape slabs, Automatic discharge allows direct integration into a high-pressure molding line
عوامل القرار
ما الذي يغيّر سعر الماكينة؟
الطاقة اليومية
الطاقة المستهدفة تحدد حجم الماكينة وتكوين الخط.
مستوى الأتمتة
المناولة والتكديس والخلط والتعبئة تغيّر نطاق المشروع.
أنواع البلوك
البلوك المجوف والإنترلوك والبردورات قد تحتاج إلى قوالب ومناولة مختلفة.
نطاق الخدمة
الشحن والتركيب والتدريب وقطع الغيار يتم تسعيرها حسب الوجهة.
ما تفعله الماكينة
تخرج بلاطات الحجر من المكبس عالي الضغط بالكثافة الصحيحة لكن بالسطح غير المناسب. وتتولى CX20-45 هذه القطع وترفع الوجه والحواف الجانبية والحافة المشطوفة إلى تشطيب قابل للبيع في مرور مستمر واحد. وهي مخصصة لحواجز الحجر الصناعي وبلاط الرصف البلدي والبلاطات الجمالية الكبيرة، وتقف في مرحلة المعالجة اللاحقة داخل خط التشكيل لا كوحدة مستقلة.
تسعة رؤوس هوائية مستقلة
يحمل الهيكل تسع مجموعات تلميع هوائية منفصلة. ويستخدم الوجه الأمامي والسطح الجانبي بنيتين مرنتين خاصتين، ويضبط كل رأس ضغطه باستقلال. ولأن رؤوس التلميع تعمل بالهواء، تصعد وتهبط مع السطح وتصحح الفراغ ديناميكياً أثناء مرور البلاطة. العجلة الصلبة تفرض نفسها في المرتفعات وتتجاوز المنخفضات، أما الرأس الهوائي فلا. ولهذا تحفظ الماكينة تلميعاً متساوياً على بلاطة غير مستوية تماماً.
التحكم والنقل
ينظم PLC مزود بعواكس قوة التلميع وسرعة التشغيل، فيمكن تخزين الإعداد المناسب لمنتج وتكراره. وتقود مجموعة محرك ومخفض نظام النقل بسرعة ثابتة، فيبقى كل جزء من البلاطة تحت الرؤوس للمدة نفسها. والنتيجة أن المناطق لا تُعمل أقل من اللازم ولا أكثر، ولا تتكسر الحواف ولا يظهر السطح بمظهر متبقع. والإخراج الآلي في نهاية الدورة يعني إمكان ربط الماكينة بمعدات التغذية والخروج دون محطة نقل يدوية.
المشكلات التي تحلها
المصانع التي تشطب الحجر الصناعي يدوياً أو بتلميع ميكانيكي بسيط تصادف القائمة نفسها من العيوب: لمعة غير متساوية على الوجه، وحواف وزوايا خشنة، وتباين لوني ظاهر من جزء البلاطة إلى آخر، ونسبة هدر مرتفعة. وتعامل المعالجة الجانبية الثلاثية في هذه الوحدة كل عيب من أصله، ولهذا تُعد ملحقاً قياسياً لا خياراً إضافياً في خط الحجر الصناعي الفاخر.
موضعها في الخط
يمكن تركيب الماكينة مباشرة بعد مكبس الحجر الصناعي عالي الضغط وقبل أي خطوة تشكيل سطحي لاحقة. وهي توافق مقاسي QST1200 وQST1800 الشائعين في المصانع نفسها، فيستطيع المنتج بناء تسلسل كامل من مكبس وماكينة تلميع ومعدات تشكيل سطح من مورد واحد. ويناسب الإنتاج عقود الرصف البلدي وأعمال الحدائق والمناظر الطبيعية وإنتاج ألواح الواجهات حيث يفحص المشتري التشطيب بدقة قبل قبول الشحنة.