وحدة تغذية الطباليات الأوتوماتيكية QS-1200
تحفظ تدفق الطباليات الفارغة إلى الخزان بوتيرة الآلة الرئيسية
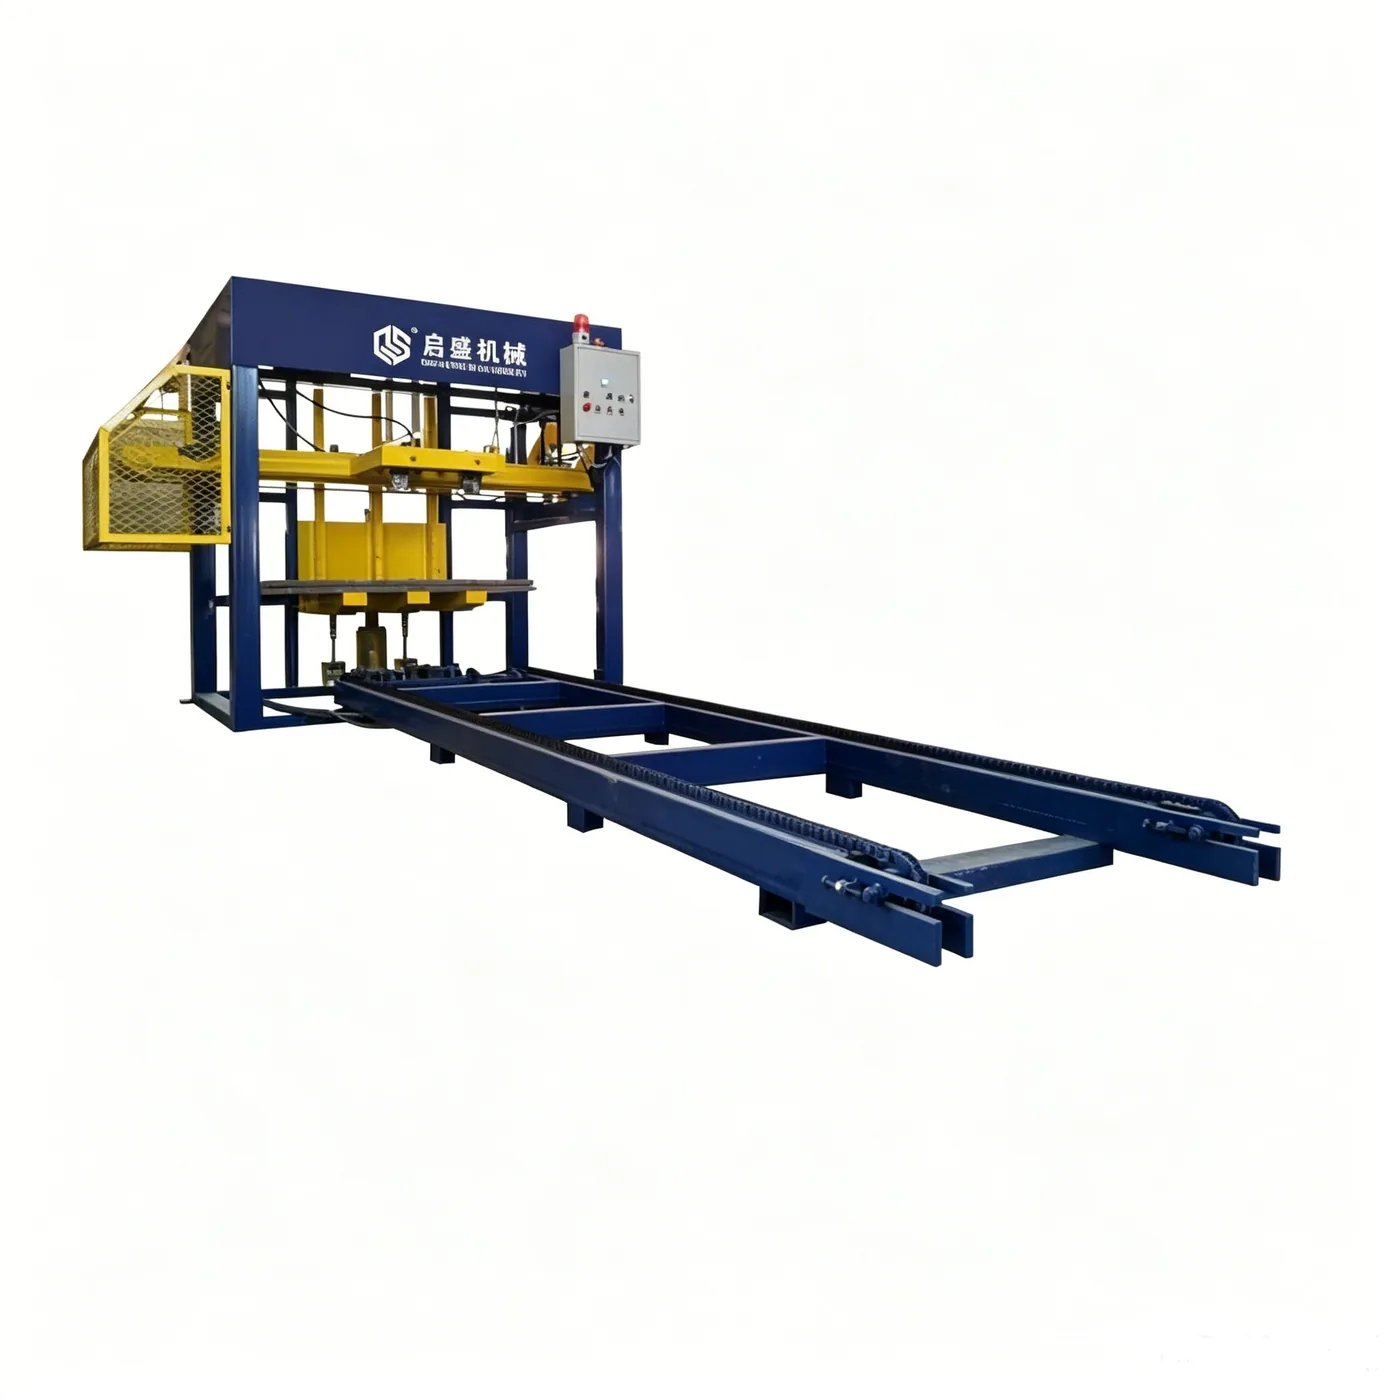
وحدة تغذية الطباليات الأوتوماتيكية QS-1200 تزوّد خط إنتاج الطوب بالطباليات الفارغة. وتتمثل وظيفتها في أخذ الطباليات الفارغة المرتبة وتوصيلها إلى خزان الطباليات بما يوازي وتيرة آلة التشكيل الرئيسية، فلا ينتظر الخط طبلية. وتجمع الوحدة بين تحكم PLC والإدارة الهيدروليكية، فتؤتمت مهمة التحميل من أولها إلى آخرها وتغني عن حمل الطباليات وتكديسها يدوياً. ويعني ذلك على أرض المصنع عدداً أقل من العمال وإجهاداً أقل في الرفع ومستوى أتمتة أكثر انتظاماً في الخط. ويقرأ نظام PLC حاجة الخزان ويحدد زمن كل تسليم، بينما يوفّر الوحدة الهيدروليكية قدرة ثابتة لحركة سلسة. وتبلغ الأبعاد نحو 3300 × 1700 × 2100 مم، والوزن الكلي نحو 1300 كغ، والقدرة الكلية 3 كيلوواط، ويستوعب الخزان ثلاث رزم من الطباليات، وتستغرق الدورة الواحدة نحو 13 ثانية. وتتصل الوحدة بآلات تشكيل البلوك بموديلات مختلفة.
التكوين يعتمد على المنتج والطاقة وظروف التشغيل.
Delivers neatly stacked empty pallets into the storage bin in step with the main machine, PLC control and hydraulic drive automate the whole pallet loading task, Replaces manual pallet carrying, cutting labour cost and lifting strain, PLC manages delivery speed and position to prevent jammed or damaged pallets, Rated at 3 kW with a bin holding three stacks of pallets, Each delivery cycle takes about 13 seconds, matching line pallet consumption
عوامل القرار
ما الذي يغيّر سعر الماكينة؟
الطاقة اليومية
الطاقة المستهدفة تحدد حجم الماكينة وتكوين الخط.
مستوى الأتمتة
المناولة والتكديس والخلط والتعبئة تغيّر نطاق المشروع.
أنواع البلوك
البلوك المجوف والإنترلوك والبردورات قد تحتاج إلى قوالب ومناولة مختلفة.
نطاق الخدمة
الشحن والتركيب والتدريب وقطع الغيار يتم تسعيرها حسب الوجهة.
ما تؤديه في الخط
في مصنع البلوك يجب أن تصل الطباليات إلى آلة التشكيل بالوتيرة التي يخرج بها المنتج الجاهز منها. فإن نقصت الألواح توقفت الآلة، وإن تكدست سدّت الممر. وتقف وحدة QS-1200 عند هذه النقطة. فهي تأخذ الطباليات الفارغة المرتبة وتغذيها إلى خزان التخزين بما يوازي إيقاع الآلة الرئيسية، فيبقى الإمداد منتظماً بدل أن يصل على دفعات متقطعة.
تحكم PLC والإدارة الهيدروليكية
تجمع الوحدة بين نظام PLC وإدارة هيدروليكية. فيراقب نظام PLC حاجة خزان الطباليات ويضبط سرعة كل تسليم وموضعه، فيسقط الطبلية في المكان الصحيح وتُنزاح الانحشارات والألواح المكسورة التي تنجم عن المناولة الخشنة. وتوفّر الدائرة الهيدروليكية القدرة اللازمة لحركة ثابتة، وتعمل إلى جانب نظام التحكم لا ضده. ولأن المنطق والإدارة منفصلان، تتناسق الوحدة مع آلات تشكيل بموديلات مختلفة وتصبح جزءاً من سير عمل أوتوماتيكي واحد بدل محطة مستقلة.
البيانات المقدرة
تبلغ أبعاد الآلة نحو 3300 × 1700 × 2100 مم ووزنها نحو 1300 كغ. والقدرة الكلية 3 كيلوواط، وهي خفيفة بالنسبة للمهمة التي تؤديها. ويستوعب الخزان ثلاث رزم من الطباليات، وتستغرق دورة التسليم الواحدة نحو 13 ثانية. وتتيح هذه الأرقام للمصنع مقارنة الوحدة بسرعة خطه: فبدورة نحو 13 ثانية يواكب الإمداد الخطوط التي يطابق استهلاكها من الطباليات هذا الإيقاع.
العمالة وتوازن الخط
تغذية الطباليات يدوياً عمل ثقيل ومتكرر، ويولّد أخطاءه الخاصة من وضع الطباليات بشكل مائل إلى إصابات طفيفة أثناء الرفع. وتؤدي أتمتة المهمة إلى إزالة هذا التعرض ونقل الطاقم إلى مهام تحتاج حكماً. كما تنعّم الخط كله، لأن إمداداً منتظماً بالطباليات يزيل أحد أكثر أسباب توقف آلة التشكيل. ولمصانع التي تحسب تكلفة العمالة لكل طوبة يظهر التوفير سريعاً.