خط إنتاج البلوك الأوتوماتيكي بالتصليد على إطارات QSD
الطوب الرطب يُرصّ على إطارات معدنية ويُصلّد في مكانه، وعربات ليثيوم تنقل الإطارات
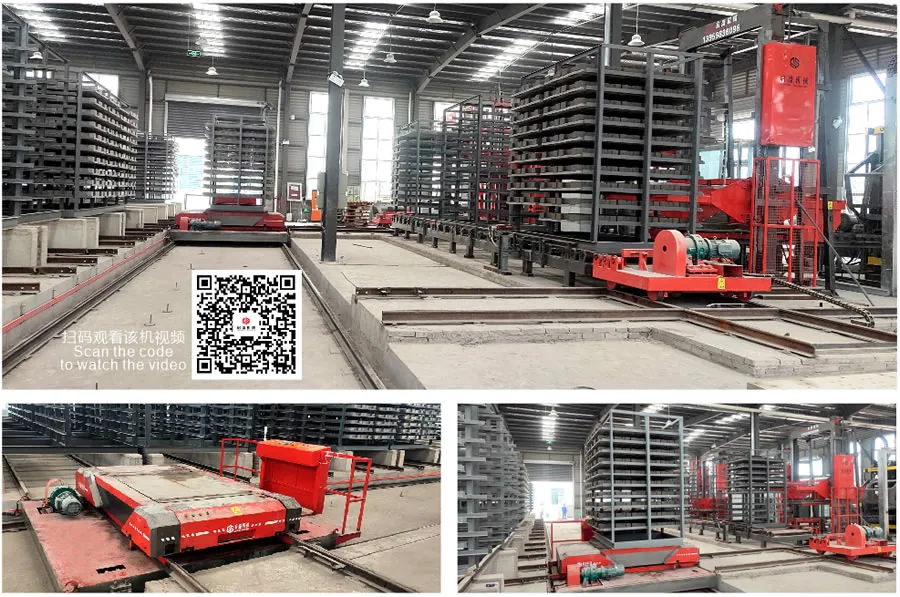
يجمع خط QSD خمس منظومات في وحدة عمل واحدة: الخلط والتوزيع، والتشكيل المسبق، والتصليد على الإطارات، وفرز الطوب ورصّه، والتغليف الأوتوماتيكي. يُرفع الطوب الرطب الخارج من مرحلة التشكيل طبقة طبقة إلى إطارات معدنية، وتُفصل كل طبقة من الألواح عن التي تليها. وبعد امتلاء الإطار تنقله رافعة شوكية أو عربة نقل تعمل ببطارية الليثيوم إلى منطقة التصليد أو الفرن. تعمل عربات النقل ببطاريات الليثيوم وتُدار بنظام مدمج بصري وميكانيكي وكهربائي وهيدروليكي. وتربط شبكة لاسلكية ذاتية التنظيم من نوع 485 جميع وحدات الخط، ويتيح الاتصال السحابي متابعة التشغيل وتتبع الأعطال عن بعد، ما يخفف القلق من أعمال الصيانة والضبط بعد البيع. وقد رُتّب التصميم بحيث يمكن مطابقة الخط مع ماكينات تصنيع الطوب الرئيسية من أي جهة صُنّع، محلية أو مستوردة، كما يمكن تعديل التكوين ليناسب الموقع والماكينة القائمة والمنتجات المصنّعة. والنتيجة عملية تصليد بمناولة يدوية أقل وإنتاج يومي أكثر انتظاماً.
التكوين يعتمد على المنتج والطاقة وظروف التشغيل.
Five systems in one line: batching and mixing, pre-forming, belt-frame curing, sorting and stacking, packaging, Wet bricks lifted layer by layer onto metal frames with each slab layer kept separate, Lithium battery transfer vehicles under combined optical, mechanical, electrical and hydraulic control, Self-organising 485 wireless network linking every component of the line, Cloud connectivity for remote monitoring of operation and remote fault tracing, Layout adaptable to brick-making mainframes of any make and to different site conditions
عوامل القرار
ما الذي يغيّر سعر الماكينة؟
الطاقة اليومية
الطاقة المستهدفة تحدد حجم الماكينة وتكوين الخط.
مستوى الأتمتة
المناولة والتكديس والخلط والتعبئة تغيّر نطاق المشروع.
أنواع البلوك
البلوك المجوف والإنترلوك والبردورات قد تحتاج إلى قوالب ومناولة مختلفة.
نطاق الخدمة
الشحن والتركيب والتدريب وقطع الغيار يتم تسعيرها حسب الوجهة.
خمس منظومات في خط واحد
خط QSD ليس ماكينة واحدة بل مجموعة منظومات تعمل بالتتابع. يهيّئ الخلط والتوزيع المواد، ويشكّل نظام التشكيل المسبق الطوب الرطب، ويحمل التصليد على الإطارات الطوب خلال مرحلة اكتساب المقاومة الأولى، وينظّم فرز الطوب ورصّه المنتج، ويغلّفه التغليف الأوتوماتيكي للتسليم. ويُحدَّد حجم كل جزء بما يناسب الأجزاء الأخرى، فتخرج المواد من مرحلة بمعدل يستطيع ما بعدها استقباله. وقد رُتّب الخط الكامل ليبقى مسار العملية قصيراً ومحدداً بدل أن تتنقل الحمولات ذهاباً وإياباً في الساحة.
الطوب الرطب على إطارات معدنية
في مرحلة التشكيل المسبق ترفع منصة التحميل الطوب الرطب وضعه على إطارات معدنية، مع فصل كل طبقة من الألواح عن الطبقة التي تحتها. ويحمي هذا الفصل المنتج الأخضر وهو بعد طري، ويسمح للهواء بالوصول إلى كل لوح في منطقة التصليد. وعند امتلاء الإطار تنقله رافعة شوكية إلى منطقة التصليد، أو تنقله عربة تعمل ببطارية الليثيوم إلى فرن التصليد. وفي الطرف المقابل تنزل منصة تنزيل ألواح الطوب المصلَّد من الإطارات طبقة طبقة وتضعها على ماكينة الدفع، فتبقى الإطارات متداولة. وتنقل ناقلات الإطارات الثقيلة الإطارات المحمّلة إلى الأمام، وتعيد الناقلات الفارغة الإطارات الخالية إلى منصة الرفع لإعادة استخدامها.
عربات النقل الليثيوم وشبكة الخط
تعمل عربات النقل في الخط ببطاريات الليثيوم بدلاً من الديزل، وتعمل بتحكم حاسوبي مدمج بصري وميكانيكي وكهربائي وهيدروليكي. وتربط شبكة لاسلكية ذاتية التنظيم من نوع 485 كل مكوّن، فتبادل العربات والمنصات والناقلات حالاتها داخل نظام واحد. ويضيف الاتصال السحابي مراقبة تشغيل المعدات وتتبع الأعطال عن بعد، ما يقصّر زيارات الصيانة ويمكّن المصنع من معالجة التوقفات الصغيرة قبل أن تتحول إلى ورديات ضائعة.
المطابقة مع مصنع قائم
رُتّب التكوين بحيث يتصل بماكينات تصنيع الطوب الرئيسية من أي مورد محلي أو دولي. ويمكن لمن يملك ماكينة بلوك أن يضيف ترتيب QSD حولها بدلاً من استبدال الصالة بالكامل، كما يمكن تعديل العرض بحسب ظروف الموقع وأنواع المنتجات. ومقارنة بالمعدات المستوردة المماثلة يكون الترتيب أكثر اكتمالاً ومجرى العملية أبسط وتكلفة الشراء أقل.
ما يحصل عليه المشتري
مناولة يدوية أقل بين التشكيل والتصليد والتغليف، ومرحلة تصليد تحفظ كل طبقة من الطوب منفصلة عن غيرها، ومعلومات عن حالة المعدات يمكن رؤيتها من المكتب أو من مركز خدمة بعيد. وتُطرح السلسلة بمقاسي QST1200 وQST1800 لخطوط ذات طاقات مختلفة، وهي تناسب المصانع التي تبني خطاً أوتوماتيكياً كاملاً وكذلك المصانع التي تطوّر جانب المناولة والتصليد في خط قائم.