خط إنتاج 10000 بلوك في اليوم: المعدات والمتطلبات
خط إنتاج 10000 بلوك في اليوم يقوم على ماكينة تشكيل واحدة QST8-15 وخط تصليب بعربة الأسنان QSRGY وراصّة QS-1000G-A بفريق من 3 إلى 4 عمال. تشرح الصفحة المعدات والطاقة والمساحة والقدرة وعوامل الكلفة لمصنع بوردية واحدة قابل للتوسّع.
خط إنتاج 10000 بلوك في اليوم يُبنى على ماكينة تشكيل أوتوماتيكية واحدة، وهي QST8-15 في الاستخدام الأكثر، مع تجهيزات الجرعات من سلسلة PL وخلاطة CMP ذات العمود الرأسي الكوكبي وخط تصليب بعربة الأسنان QSRGY وراصّة ثابتة QS-1000G-A. وماكينة QST8-15 معلنة بناتج يصل إلى 90,000 طابوقة قياسية في وردية من ثماني ساعات، فيترك هدف العشرة آلاف هامشًا لقوالب البلوك المفرغ وللأيام الأبطأ. ويحتاج الخط تغذية 380 فولت ثلاثية الأطوار وأساسًا مستويًا وفريقًا من ثلاثة إلى أربعة عمال في الوردية.
ما هو خط إنتاج 10000 بلوك في اليوم
خط إنتاج 10000 بلوك في اليوم هو الخط الذي يُبنى على ماكينة تشكيل أوتوماتيكية واحدة وسلسلة تجهيز وخلط ومنظومة تصليب ورص واحدة، بهدف معلن مقداره عشرة آلاف قطعة في الوردية. والمنشأة التي تبدأ شبه أوتوماتيكية أو يدوية تنتقل إلى هذا الحجم عندما يصبح الطلب مستقرًا لكن مساحة الموقع أو الميزانية لا تبرّر بعد مصنعًا بطاقة عشرين ألفًا. والفارق عن خط الطابوق الصغير ليس الماكينة وحدها، بل انتظام الألواح بين التشكيل والتصليب والرص.
والمصانع الصغيرة لا تتعثّر عادة في الماكينة، بل في الوصلات بين المراحل. فالماكينة القادرة على إنتاج عشرة آلاف بلوك في اليوم تبقى جائعة إن تأخّرت الخلاطة في تسليم الدفعة، أو إن أرجعت منظومة التصليب الألواح الفارغة ببطء. ومن هنا تبدأ الحاجة إلى مطابقة سعة كل مرحلة مع الأخرى لا اختيار كل قطعة بمعزل عن جاراتها. وهذه الصفحة تعرض التكوين الذي يحفظ الحركة متصلة، وشروط الموقع التي يحتاجها.
- ماكينة التشكيل: QST8-15 أوتوماتيكية بالكامل، ومعها QST6-15 كخيار أصغر.
- الناتج المعلن للماكينة: حتى 90,000 طابوقة قياسية في وردية من ثماني ساعات على QST8-15.
- التصليب: خط بعربة الأسنان QSRGY، بطبقة واحدة قياسًا ومع خيار التصليب متعدد الطبقات.
- الرص: راصّة ثابتة QS-1000G-A، بناتج نحو 1,700 لوح في الوردية وبمشغّل واحد.
- القوالب: اللوح 980 x 860 x 22 mm في QST8-15، ودورة من 15 إلى 23 ثانية.
- العمالة: من ثلاثة إلى أربعة عمال في الوردية على خط التصليب QSRGY.
ما الماكينة التي تنتج 10000 بلوك في اليوم؟
الجواب المباشر: الماكينة المعتادة لهذا الحجم هي QST8-15، والعائد المعلن لها يصل إلى 90,000 طابوقة قياسية في وردية من ثماني ساعات، أي بعشرة آلاف قطعة يوميًا مع هامش مريح. والهامش ضروري لأن البلوك المفرغ يحمل مادة أكثر ويتيح قطعًا أقل في القالب من الطابوقة الرقيقة، فالناتج بالقطعة ينخفض عن رقم الطابوقة القياسية على الماكينة ذاتها. وحين تكون الطاقة محدودة، تقوم QST6-15 بالعمل نفسه بسحب 34.4 kW وقاعدة أخف، بناتج يتراوح بين 46,080 و61,440 طابوقة قياسية في الوردية حسب القالب.
| القياس | القيمة | الشرط |
|---|---|---|
| الناتج المعلن لـ QST8-15 | حتى 90,000 طابوقة قياسية في وردية من ثماني ساعات | منتج واحد وخلطة مستقرة ودورة نظيفة |
| زمن الدورة على QST8-15 | من 15 إلى 23 ثانية | ارتفاع القطعة وتوزيع القالب |
| اللوح | 980 x 860 x 22 mm | محدد بموديل الماكينة |
| راصّة QS-1000G-A | نحو 1,700 لوح في الوردية | مشغّل واحد ووضع أوتوماتيكي |
| الهدف التجاري | 10000 قطعة في اليوم | وردية واحدة مع هامش لقوالب أكبر |
واقرأ جدول الناتج كسقف لا كوعد. فالقطعة المفرغة تحتاج خلطة أكثف وزمن رص أطول، وتبقى حرارة الصيف وانتظام التغذية عاملين يخصمان من الرقم. ولهذا يظل هدف العشرة آلاف في اليوم مقصودًا به البقاء داخل قدرة الماكينة، لأن المصنع الذي يبيع بسعر سقف الكتالوج لا يملك احتياطًا في يوم تعطّل أو تغيير قالب. ولمن يريد حساب القطع بحسب نوع البلوك ومقاسه، يفصّل دليل طاقة إنتاج ماكينة بلوك هذه الحسبة من القالب إلى الوردية.
مسار الخط من الجرعات إلى الرص
المسار في هذا الخط أحادي الاتجاه مع حلقة ألواح راجعة، وهو المبدأ ذاته في أي مصنع بلوك، لكن كل مرحلة فيه مدمجة فتشغل مساحة أصغر داخل المبنى.
- تُوزن الرمال والحصى وبودرة الحجر بتجهيزات الجرعات من سلسلة PL على نسبة مضبوطة مسبقًا، بتعبئة سريعة وبطيئة مع هزّاز يحفظ انسياب التفريغ.
- تُخلط الدفعة في خلاطة CMP ذات العمود الرأسي الكوكبي، وهي التي تعطي التجانس الذي تعتمد عليه جودة السطح.
- تشكّل QST8-15 القطع بالاهتزاز والكبس على لوح 980 x 860 x 22 mm بزمن دورة من 15 إلى 23 ثانية.
- تنتقل الألواح المحمّلة إلى خط التصليب QSRGY بعربة الأسنان، الذي يخزّن كل رزمة على مستوٍ من مستويات التصليب ويعيد الألواح الفارغة إلى الماكينة.
- تصل القطع المصلّبة إلى راصّة QS-1000G-A الثابتة، التي تفصل الطابوق عن اللوح وتصفّه وتعيد بناءه على شكل رزمة نقل.
- تنتقل الرزم النهائية إلى الساحة بالرافعة، أو إلى ماكينة تحزيم عند إدخال التغليف في نطاق المشروع.
والمسار قصير في هذه الطاقة، وهذا هو سبب اعتماده كخطوة أولى لمن يبدأ بميزانية محدودة ثم يوسّع لاحقًا. والحلقة الراجعة للألواح هي الجزء الذي يجب ضبطه أولًا، لأن نقص الألواح المتاحة يوقف الماكينة بغض النظر عن سرعتها. ولمن يخطط لمصنع كامل بهذا المنطق ذاته مع مراحل إضافية، يعرض حل مصنع البلوك الخرساني الكامل الصورة الأشمل من الجرعات إلى التحزيم.
قائمة المعدات بحسب المرحلة
| المرحلة | المعدات | لماذا تناسب خطًا بعشرة آلاف في اليوم |
|---|---|---|
| الجرعات | تجهيزات الجرعات من سلسلة PL | توزن إلى نسبة مجاميع مضبوطة مسبقًا بوزن استقراء ثلاثي النقاط، بحجم مطابق لدورة QST8-15. |
| الخلط | خلاطة CMP ذات العمود الرأسي الكوكبي | خلط متجانس ودوران دفعة سريع عبر بوابة تفريغ يناسب دورة كبس قصيرة. |
| التشكيل | QST8-15 ومعها QST6-15 كخيار | بصمة صغيرة وقدرة مركبة 44.9 kW ودورة من 15 إلى 23 ثانية ولوح 980 x 860 x 22 mm. |
| التصليب | خط بعربة الأسنان QSRGY | طبقة واحدة قياسًا ومع خيار التصليب متعدد الطبقات للاستفادة من ارتفاع المبنى. |
| الرص | راصّة ثابتة QS-1000G-A | نحو 1,700 لوح في الوردية بمشغّل واحد، مع وضع أوتوماتيكي ويدوي. |
| التغليف | ماكينة تحزيم QSPY-16A اختياريًا | تحزيم داخل الخط على تغذية 380 فولت ثلاثية الأطوار و2 kW قدرة مركبة فقط. |
| تغذية الألواح | ماكينة تغذية الألواح QS-1200 اختياريًا | تعيد ملء مخزن الألواح عند الحاجة بدورة تغذية نحو 13 ثانية ومحرك 3 kW. |
ويمكن أن يبدأ الخط بمناولة يدوية في الساحة ثم يضيف الرص والتحزيم الأوتوماتيكيين لاحقًا، فتبقى الاستثمارة الأولى مضبوطة ويبقى في المخطط مكان للتوسّع. وإذا أردت رؤية كيفية ربط خط التصليب بأسنان الماكينة في عائلات المنتج، فراجع خط إنتاج البلوك الخرساني.
ما الطاقة والمساحة التي يحتاجها خط إنتاج 10000 بلوك في اليوم؟
هذا الحجم يحتاج أرضًا وطاقة أقل من مصنع كبير، وهذا بالضبط ما يجعله نقطة الدخول الشائعة لمصانع البلوك الجديدة.
الطاقة الكهربائية
الحمل المسيطر عليه هو ماكينة التشكيل والخلاطة. والقيم المرجعية في هذا التكوين: QST8-15 بسحب 44.9 kW، وراصّة QS-1000G-A بسحب 15 kW، وماكينة التحزيم QSPY-16A بسحب 2 kW. والمعدات كلها مبنية لتغذية 380 فولت ثلاثية الأطوار، وعربة التصليب في QSRGY تعمل إما بتيار 380 فولت متردد يُخفَّض إلى 36 فولت مستمر على سكة الجريان، وإما ببطارية ليثيوم 36 فولت مع محطة شحن تلقائية. واحسب المغذي الداخل على مجموع الأحمال المسيطر عليها مع هامش لتشغيل المحركات، لأن الهامش الكهربائي يُشترى أرخص في مرحلة البناء منه في مرحلة التوسّع.
المساحة والأساس
ماكينة مدمجة وخط تصليب واحد يحفظان البصمة محدودة، لكن يجب تخصيص مناطق منفصلة لساحة المجاميع وصلالة التشكيل ومنطقة التصليب والراصّة وساحة المنتج النهائي. وراصّة QS-1000G-A وحدها بقياس 7,500 x 7,000 x 5,500 mm، فتُحسب المساحة عليها لا على الماكينة وحدها. وحيث تضيق الأرض، يخزّن خيار التصليب متعدد الطبقات ألواحًا أكثر في البصمة ذاتها باستخدام الارتفاع. وأما الأساس، فالماكينة ثقيلة وتعمل بالاهتزاز، فتُصبّ قاعدتها لتحمل وزنها مع الحمل الديناميكي على أرض لا تهبط بصورة غير متساوية، ويُسلَّم مخطط الأساس قبل الشحن حتى تسير أعمال الخرسانة أثناء النقل البحري.
كم عاملًا يحتاج الخط في الوردية؟
| المنطقة | عدد العمال في الوردية | ملاحظة |
|---|---|---|
| مهمة الإنتاج كاملة على خط QSRGY | من 3 إلى 4 أشخاص | إيقاف أوتوماتيكي وإنذار وعرض موضع العطل دون حاجة إلى فني متخصص |
| محطة الرص الثابت QS-1000G-A | مشغّل واحد | يُحسب ضمن الفريق نفسه حين تكون الراصّة داخل الخط |
والفريق صغير لأن التصليب والرص أوتوماتيكيان، والمقابل ليس العدد بل المهارة. فدرّب مشغّلًا واحدًا على التحكم بالـ PLC وشاشة اللمس وعلى رموز الأعطال وتغيير القالب اليومي، فيعمل الخط بلا متخصص مقيم في الموقع. والمصانع التي تضع ثلاثة عمال بلا تدريب على لوحة التحكم تحتاج في الحقيقة خمسة، لأن كل توقف صغير يتحول إلى انتظار.
ما المواد الأولية وكم يجب تخزينها؟
تجهيز المواد نصف خطة الإنتاج اليومي. فالرمل والحصى وبودرة الحجر المكسّر تشكّل الجزء الأكبر من الخلطة، ويمكن أن تحلّ مواد ثانوية مثل الرماد المتطاير أو الخبث أو مخلفات البناء جزئيًا محل المجاميع حين يسمح التوريد المحلي بذلك. وخزّن ما يكفي وردية كاملة حتى لا تفرغ آلة الجرعات في منتصف دورة، واحفظ الكومة مغطاة أو مصرَّفة حتى تبقى النسبة المضبوطة مسبقًا صحيحة. فالمجاميع الرطبة تُفسد الوزن، والخطأ لا يظهر على الشاشة بل يظهر بلوكًا ضعيفًا بعد أسبوع.
وطابق سعة الجرعات مع دورة الماكينة لا مع حجم الساحة. فتجهيزات سلسلة PL بخزانين إلى أربعة خزانات ووزن ثلاثي النقاط وخلاطة CMP بحجم مناسب لدورة الكبس هما الضمانة العملية لأن يصل المزيج في الوقت الصحيح. وإذا كانت المادة المحلية رطبة أو متغيرة الحبيبات، فأبلغنا بذلك قبل تثبيت التكوين لأن حجم الخلاطة وزمن الدفعة يتغيّران معها.
ما الذي يحدد كلفة الخط؟
لا يُذكر سعر هنا لأن الرقم لا يوجد إلا بعد تثبيت التكوين، وهذه هي المتغيّرات التي تحرّك ميزانية خط بعشرة آلاف في اليوم.
- موديل الماكينة: QST8-15 مقابل QST6-15 الأصغر الذي يسحب 34.4 kW ويحمل هيكلًا أخف.
- طبقات التصليب: مخطط QSRGY بطبقة واحدة أقل كلفة من الترقية متعددة الطبقات، لكنه يخزّن ألواحًا أقل على المساحة نفسها.
- عدد الألواح: حجم التصليب يحدد كم لوحًا يدور في الخط، والألواح بند كلفة حقيقي لا يُستهان به.
- مستوى الأتمتة: الرص الأوتوماتيكي والتحزيم الأوتوماتيكي يضيفان معدات ويحذفان عمالة في المقابل.
- القوالب: كل منتج تنوي بيعه يحتاج قالبه الخاص، والقوالب تُسعّر بنودًا منفصلة.
- أعمال الموقع: الأساسات والأرضية الصلبة والمباني والمغذي الداخل عادة في نطاق المشتري.
- الشحن والتشغيل التجريبي: عدد الحاويات وشروط الموقع يغيّران الإجمالي عند الوصول.
وهذه البنود هي ما يفرّق بين عرضين يبدوان متقاربين في الماكينة ومتباعدين في الكلفة النهائية، وقد شرحنا ترتيبها لمن يخطط من الصفر في تكلفة إنشاء مصنع بلوك.
التركيب والتشغيل ثم التوسّع إلى عشرين ألفًا
يُشحن خط بعشرة آلاف بلوك في اليوم بعدد حاويات أقل من مصنع كامل، ويمكن تشغيله على مراحل فتبدأ المبيعات أبكر.
- تُركَّب مرحلة الجرعات والخلط وتُضبط على ماكينة التشكيل.
- تُثبَّت QST8-15 على قاعدتها وتُسوّى مع خط الألواح.
- يُجمَّع خط التصليب QSRGY وتُضبط سكته ونقاط نقله.
- تُركَّب الراصّة وأي ماكينة تحزيم وتُوصَّل بمنظومة التحكم.
- تُشغَّل الحلقة كاملة بخلطة حقيقية، ويُدرَّب الفريق على التحكم وتغيير القالب.
ولأن خط التصليب بعربة الأسنان يناسب ماكينة تشكيل من أي مصنّع، يمكن أيضًا تركيب التصليب والرص أولًا وإبقاء الماكينة الحالية مكانها حتى تُثبت المراحل الجديدة نفسها. وحين تريد التوسّع إلى 20000 بلوك في اليوم، خطّط المخطط الآن: اترك أرضًا لخط تصليب ثانٍ، واحسب المغذي لحمل أكبر، واختر منظومة تصليب تناسب ماكينة من أي موديل، فيكون التوسّع مرحلة لا إعادة بناء. ولمن يبدأ من الصفر ينفع الرجوع إلى دراسة جدوى مصنع بلوك قبل تثبيت التكوين.
كيف تطلب خطة خط إنتاج 10000 بلوك في اليوم؟
أرسل مقاسات القطعة التي تبيعها أكثر من غيرها، وهدف الإنتاج في الوردية وعدد الورديات، وجهد الموقع وتردده، والمساحة المتاحة، وتفضيلك في مستوى الأتمتة، وميناء الوصول وشروط التسليم. وبهذه المدخلات نعيد تكوينًا موصى به وقائمة معدات مطابقة وقائمة قوالب، وسنقول لك صراحة إن كان موديل أصغر أو أكبر يناسب دفتر طلباتك أكثر. ولمقارنة الطلب في سوق محدد، راجع ماكينة بلوك سوريا.
اطلب خطة الخط بقدرة عشرة آلاف في اليوم: أرسل مقاسات البلوك وهدف الإنتاج والمساحة، ونعيد تكوينًا يمكن مقارنته بندًا ببند.
الأسئلة الشائعة
ما المعدات التي يتألف منها خط إنتاج 10000 بلوك في اليوم؟
أي ماكينة بلوك تنتج عشرة آلاف قطعة في اليوم؟
كم مساحة يحتاج خط إنتاج بعشرة آلاف بلوك في اليوم؟
ما الطاقة الكهربائية المطلوبة لمصنع بهذه القدرة؟
كم عاملًا يحتاج الخط في الوردية الواحدة؟
هل يمكن ترقية الخط إلى عشرين ألف بلوك في اليوم لاحقًا؟
ما المنتجات التي يمكن إنتاجها على الخط نفسه؟
ما الذي يحدد كلفة خط إنتاج بهذه الطاقة؟
ماكينات مرتبطة
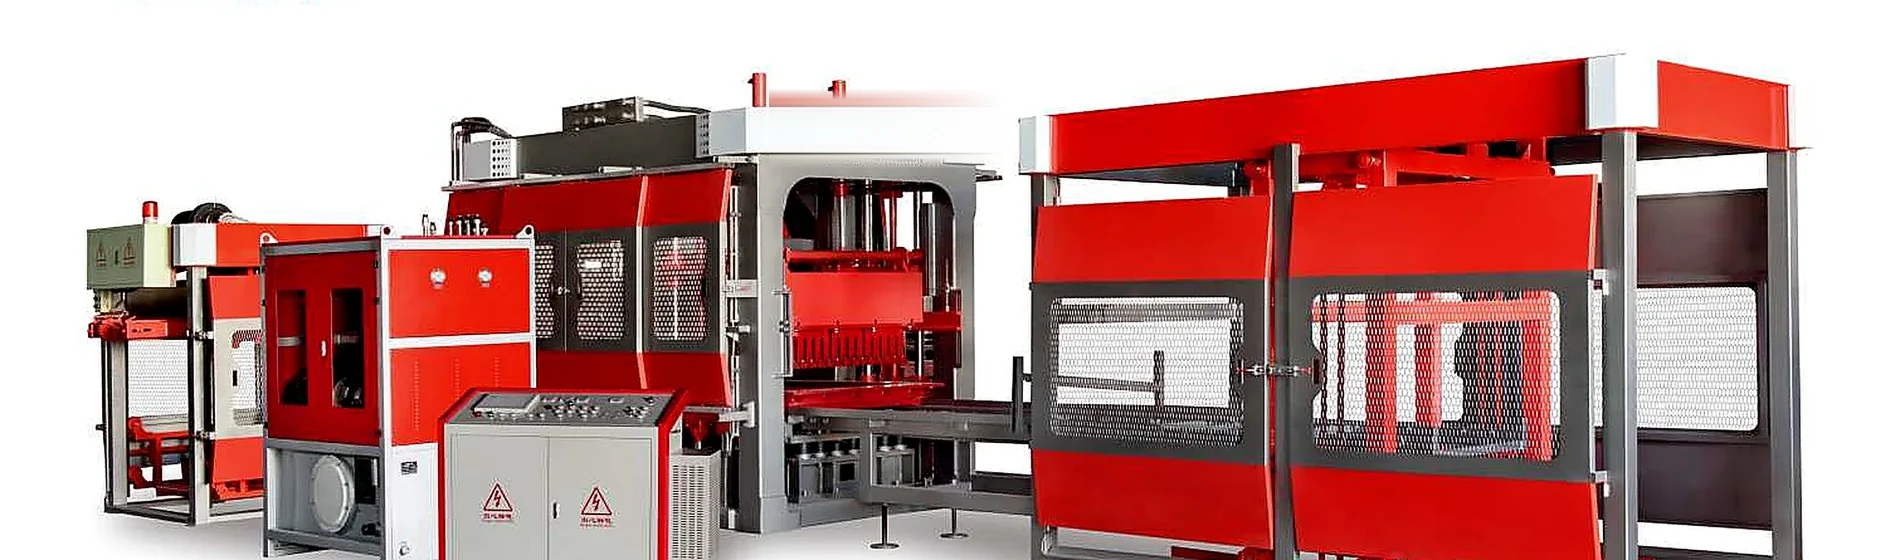
ماكينة تصنيع البلوك الخرساني
كيف تُختار ماكينة تصنيع البلوك على أساس الإنتاج الحقيقي: موديلات QST1800 وQST1500 وQST1200 وQST1000 وQST8-15 وQST6-15، وما ينتجه كل موديل، وشروط الطاقة الإنتاجية، والمواد الخام، والعوامل التي تحدد السعر.
ماكينة بلوك أوتوماتيكية
كيف تعمل ماكينة بلوك اوتوماتيك بالتحكم المنطقي والدورة الكاملة، وما يقدّمه موديلا QST1800 وQST1500 من طاقة وثبات، وشروط الإنتاج، والمواد الخام والأجزاء، والعوامل التي تحدد السعر.
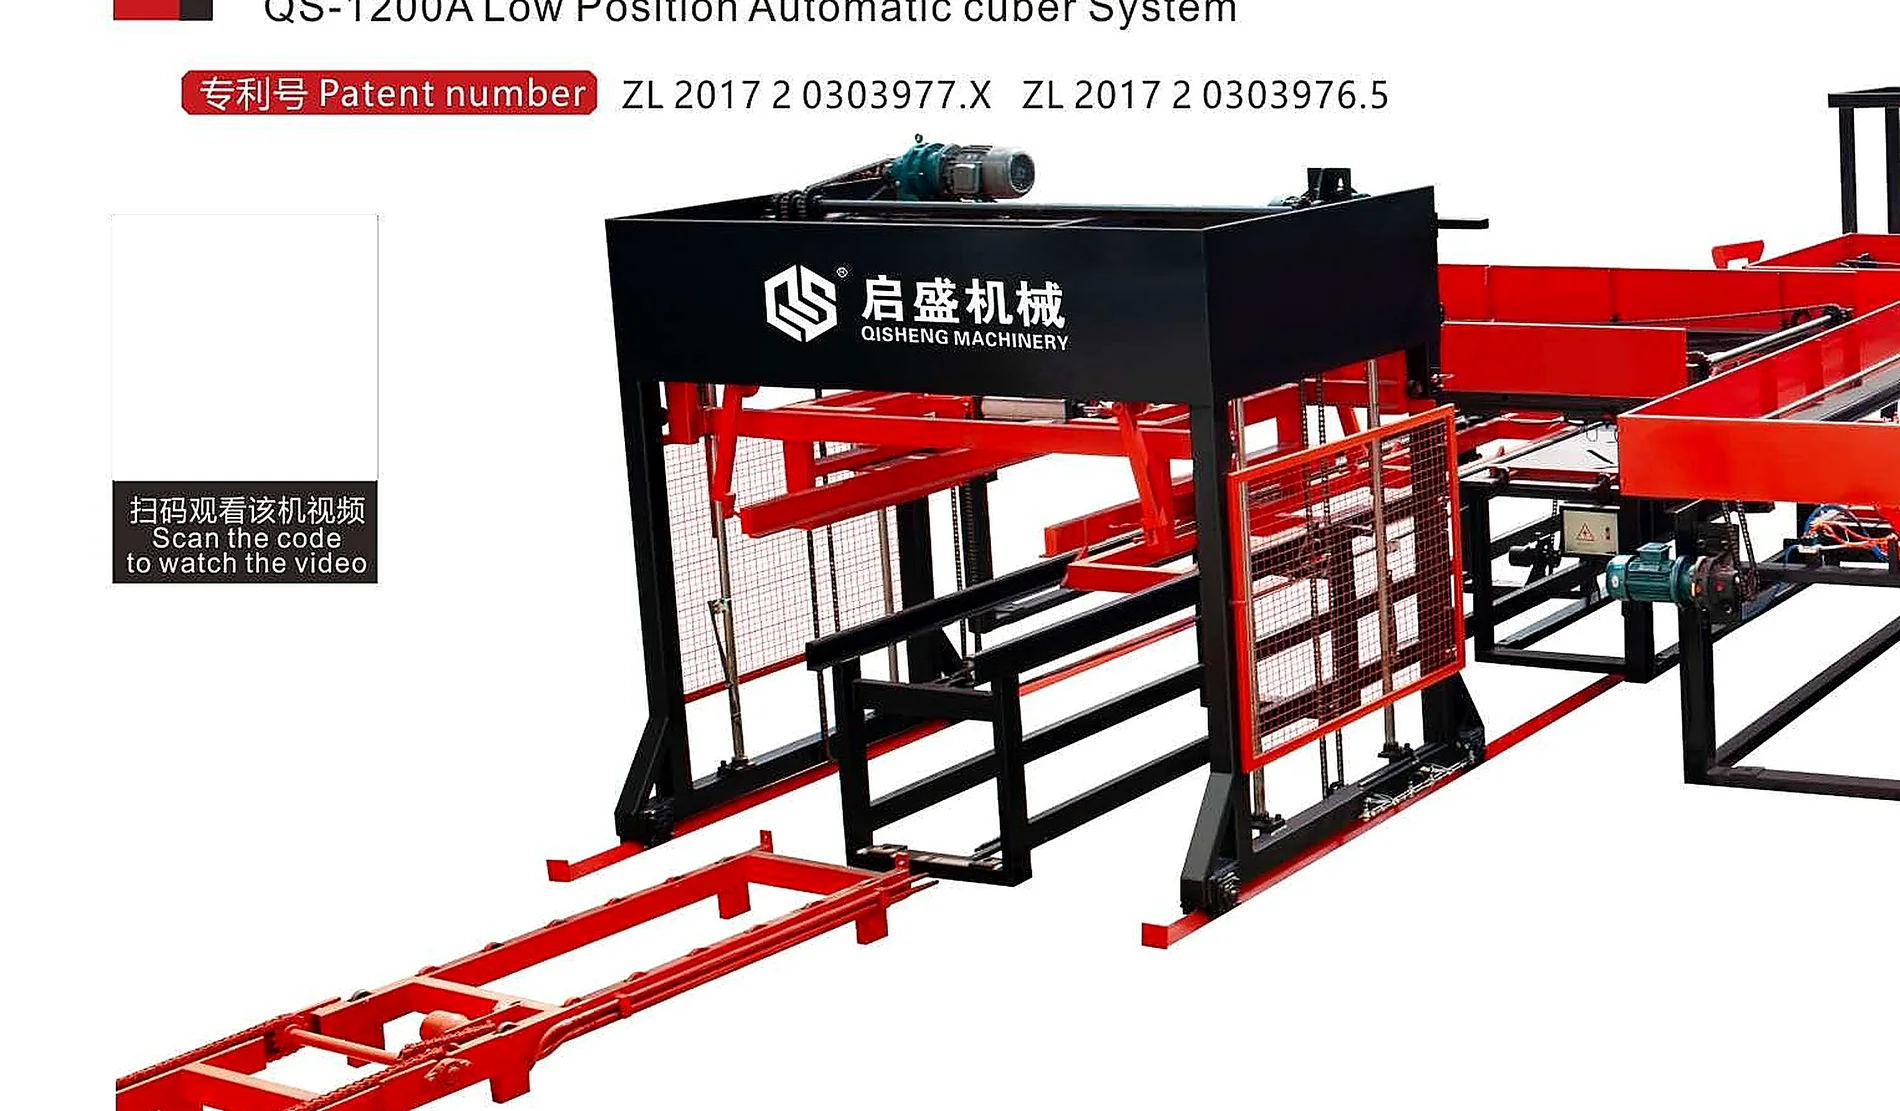
مكبس بلوك هيدروليكي
دليل اختيار ماكينة طوب هيدروليكية: مكابس الكبس ثنائي الاتجاه QS800 وQS1000 وQS1500 ومكابس الكبس أحادي الاتجاه QS600 وQS800 وQS1000 وQS1500، مع المواصفات وعدد القطع في القالب وشروط الإنتاج وعوامل السعر والملاءمة الإقليمية.
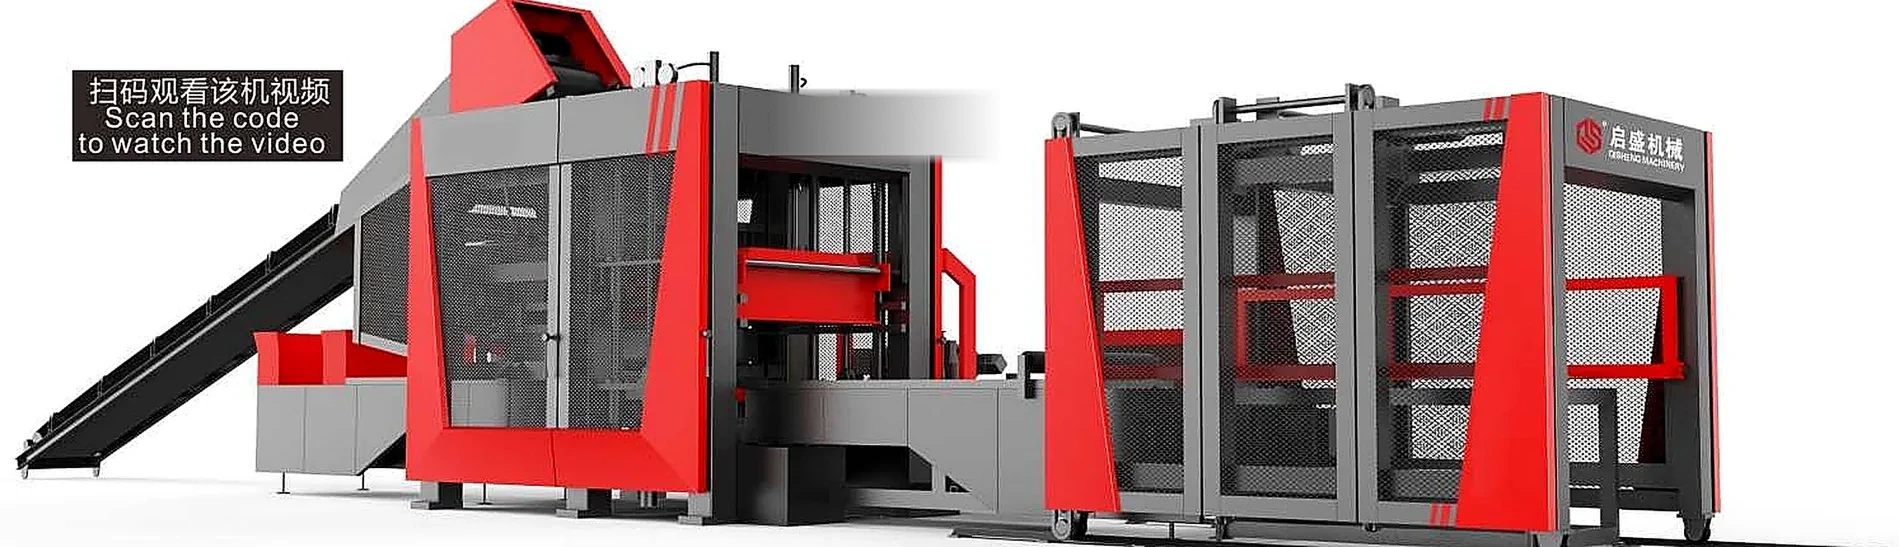
ماكينة بلوك مجوف
كيف تُحدَّد ماكينة بلوك للطوب المفرّغ: الموديلان QST1200 و QST1000، والقوالب، وشروط الطاقة الإنتاجية، ومعدات المناولة، والمواد الخام، وعوامل السعر، وملاءمة التشغيل في سوريا والشرق الأوسط.