معدات مصنع بلوك: قائمة الماكينات الكاملة للخط
معدات مصنع بلوك تعني تسع محطات متطابقة، من تجهيزات الجرعات PL والخلاطة الكوكبية CMP إلى ماكينة QST ومغذي الألواح QS-1200 ومنظومة التصليب والراصّة. تشرح الصفحة المعدات والقدرة والمساحة والطاقة والعمالة لكل موديل.
معدات مصنع بلوك تعني تسع محطات متطابقة تحوّل الأسمنت والرمل والمجاميع إلى بلوك مصلّب: تجهيزات الجرعات من سلسلة PL، وخلاطة CMP كوكبية، وماكينة QST للتشكيل، وماكينة تغذية الألواح QS-1200، والألواح، ومنظومة تصليب، وراصّة QS-1200A، وتغليف، ومنظومة تحكم. والناتج تحدده ماكينة التشكيل، من QST8-15 حتى 90,000 طابوقة قياسية في وردية من ثماني ساعات إلى QST1800 حتى 220,000، وكل محطة أخرى تُقاس على دورة الكبس هذه.
ما الذي يُحسب ضمن معدات مصنع بلوك
معدات مصنع بلوك تعني المحطات التسع المتطابقة التي تحوّل الأسمنت والرمل والمجاميع إلى قطع مصلّبة: تجهيزات الجرعات من سلسلة PL، وخلاطة CMP ذات العمود الرأسي الكوكبي، وماكينة التشكيل QST، وماكينة تغذية الألواح QS-1200، وأسطول الألواح، ومنظومة التصليب، وراصّة QS-1200A، والتغليف، ومنظومة التحكم. والمصنع العامل سلسلة لا شراء واحد، ولكل محطة دورتها، وأبطأ محطة هي التي تحدد ناتج المصنع لا أسرعها. ودورة ماكينة التشكيل في عائلة QST تتراوح من 15 إلى 25 ثانية، فأي مرحلة قبلها أو بعدها أبطأ من ذلك تحوّل وردية من 220,000 طابوقة إلى أقل من ذلك بكثير.
واقرأ القائمة كمشكلة مطابقة قبل أن تقرأها قائمة شراء. فالمشتري الذي يختار الماكينة الأقوى ثم يوفّر في الخلاطة يخسر الفرق في الإنتاج لا في السعر. والقاعدة العملية أن تُختار الماكينة أولًا، ثم يُثبَّت مقاس اللوح، ثم يطابق الجرعات والخلط مع دورة الكبس، ثم تُقاس منظومة التصليب على عدد القطع الخارج من الماكينة في الساعة، ثم تُختار الراصّة والتغليف. وبهذا الترتيب تبقى المحطات متطابقة بدل أن تُحمَّل إحداها فوق طاقتها.
تجهيزات الجرعات والخلاطة الكوكبية
الجرعات تقف في رأس الخط. وتوزن تجهيزات سلسلة PL الأسمنت والرمل والحصى وبودرة الحجر المكسّر كلًا على حدة، ثم تفرغها إلى الخلاطة بترتيب محدد. ودقة هذه المرحلة تحدد مقاومة البلوك أكثر من أي مرحلة لاحقة، لأن تصميم الخلطة يفترض أن وزن الأسمنت هو وزن الأسمنت فعلًا لا تقريبًا.
وتخلط خلاطة CMP الكوكبية الدفعة، وهي المحطة التي تتأخر أولًا عندما يُرفع إنتاج المصنع. فالخلط الكوكبي يناسب الخلطات الأكثف المستخدمة في البلوك المفرغ 390 x 190 x 190 mm وفي بلاط الرصف، حيث يُدخل الرماد المتطاير أو الخبث أو مخلفات البناء المكسّرة كمواد مالئة. وطابق ناتج الخلاطة في الدفعة مع دورة الماكينة: فـQST1800 بدورة 15 ثانية تستهلك خلطة أسرع بكثير من QST6-15 بدورة 23 ثانية. وقِس الخلاطة على الموديل الذي تستهدفه لا على الساحة التي تملكها اليوم.
ماكينة التشكيل هي التي تحدد القدرة
ماكينة التشكيل هي مكبس الاهتزاز الذي يُشكّل البلوك. وكل موديلات QST تعمل بالاهتزاز والكبس المولدي من 3,800 إلى 4,500 اهتزازة في الدقيقة، مع ضغط مقنن 31.5 MPa باستثناء QST6-15 بضغط 25 MPa. والسقوف المعلنة للناتج تفترض قالب طابوق قياسي ووردية كاملة من ثماني ساعات وخلطة مستقرة ومناولة ألواح بلا انقطاع.
- QST1800: وزن 34 طنًا، وقوة اهتزاز 280 kN، وقدرة مركبة 104 kW، وحتى 220,000 طابوقة قياسية في وردية من ثماني ساعات.
- QST1500: وزن 20 طنًا، و220 kN، وقدرة مركبة 69.1 kW، ويُضبط على هدفك الإنتاجي.
- QST1200: وزن 17 طنًا، و150 kN، وقدرة مركبة 57.6 kW، وحتى 120,960 طابوقة قياسية في وردية من ثماني ساعات.
- QST1000: قوة 105 kN، وقدرة مركبة 48.9 kW، ويُضبط على هدفك الإنتاجي.
- QST8-15: وزن 14 طنًا، و95 kN، وقدرة مركبة 44.9 kW، وحتى 90,000 طابوقة قياسية في وردية من ثماني ساعات.
- QST6-15: وزن 12 طنًا، و68 kN، وقدرة مركبة 34.4 kW، وضغط مقنن 25 MPa، ويُضبط على هدفك الإنتاجي.
| الموديل | الوزن | قوة الاهتزاز | القدرة المركبة | السقف المعلن في وردية 8 ساعات |
|---|---|---|---|---|
| QST1800 | 34 طنًا | 280 kN | 104 kW | حتى 220,000 طابوقة قياسية |
| QST1200 | 17 طنًا | 150 kN | 57.6 kW | حتى 120,960 طابوقة قياسية |
| QST8-15 | 14 طنًا | 95 kN | 44.9 kW | حتى 90,000 طابوقة قياسية |
| QST6-15 | 12 طنًا | 68 kN | 34.4 kW | من 46,080 إلى 61,440 طابوقة قياسية |
وقالب البلوك المفرغ يغيّر العدد، لأن ملء القالب هو الذي يقود عدد القطع في الدورة. ولمن يريد الحساب بحسب المنتج والمقاس، يفصّل دليل طاقة إنتاج ماكينة بلوك هذه العلاقة بين القالب والدورة والوردية.
معدات تغذية الألواح وأسطول الألواح
تعمل ماكينة تغذية الألواح QS-1200 الأوتوماتيكية بدورة تغذية نحو 13 ثانية على محرك 3.0 kW. ويجب أن تقع هذه الثلاث عشرة ثانية داخل دورة الماكينة التي تتراوح من 15 إلى 25 ثانية، ولهذا تُحدَّد مواصفات المغذي مع الماكينة لا بعدها.
والألواح هي البند الذي يستهين به المشترون. فكل موديل يقبل مقاس لوح محدد: QST1800 بلوح 1,400 x 1,400 x 30 mm، وQST1500 بلوح 1,350 x 1,150 x 30 mm، وQST1200 بلوح 1,350 x 880 x 25 mm، وQST1000 بلوح 1,100 x 880 x 25 mm، وQST8-15 بلوح 980 x 860 x 22 mm، وQST6-15 بلوح 980 x 680 x 20 mm. ومقاس اللوح تفرضه طاولة الماكينة، فأسطول اشتُري لموديل غير صحيح لا يمكن استخدامه لاحقًا على مكبس أكبر. فاطلب ألواحًا احتياطية مع الماكينة، واعتبر عدد الألواح الدائرة من مكونات الكلفة لا من ملحقاتها.
خيارات منظومة التصليب ومساحة الساحة
في التصليب يكتسب البلوك مقاومته، وفيه تُستهلك معظم مساحة الأرض.
- خط التصليب QSDJ على الإطارات: تصليب في إطارات يناسب ماكينة تشكيل من أي مصنّع، جديدة كانت أو قائمة. ويعمل بعربة نقل ببطارية ليثيوم وتحكم لاسلكي وشبكة RS-485 ذاتية التنظيم مع متابعة سحابية عن بعد.
- خط التصليب QSRGY بعربة الأسنان: تصليب بطبقة واحدة قياسًا ومع خيار متعدد الطبقات. وتغذية العربة الفرعية إما 380 فولت متردد تُخفَّض إلى 36 فولت مستمر على سكة الجريان، وإما بطارية ليثيوم 36 فولت بنظام إدارة بطارية. وينجز من ثلاثة إلى أربعة أشخاص مهمة الإنتاج كاملة.
- الخط الذكي المرتفع QSGW: حاسوب مركزي مع PLC وحساسات، ورافعة ألواح طبقية أوتوماتيكية، وعربة أسنان مرتفعة، وفرن تصليب ثلاثي الأبعاد. ويُكوَّن لإنتاج من 30,000 إلى 250,000 قطعة في وردية من ثماني ساعات بحسب الماكينة المطابقة، بفريق من ثلاثة إلى ستة أشخاص في الوردية.
والمواقع الحارة والمغبرّة تحتاج تبريد زيت هيدروليكي وحماية من الغبار حول وحدة الاهتزاز، وتحتاج مناطق التصليب ظلًا وماءً لحفظ الرطوبة. وحيث تضيق الساحة، يستهلك مخطط التصليب الذي يكدّس أعلى أرضًا أقل للناتج نفسه.
الراصّة والتغليف
بعد التصليب تأخذ الراصّة الرزمة وتعيد بناءها على شكل رزمة نقل. وراصّة QS-1200A الأوتوماتيكية منخفضة الموضع تناوب 18 بلوكة مفرغة قياسية في الطبقة ونحو 3,800 لوح في الوردية. وفي ترتيب بدون ألواح، تصل راصّة QSMT1000 إلى 135,000 طابوقة في وردية من ثماني ساعات بقبضة من 40 بلوكة مفرغة أو خمس طبقات.
ويأتي التغليف بعد الراصّة: تحزيم الرزمة أو تغليفها للنقل البري ثم التحميل. وأبقِ التغليف قريبًا من الراصّة حتى لا تُتداول الرزمة مرتين، فكل تداول إضافي موضع يظهر فيه كسر في الحواف. ولمن يخطط الخط كاملًا من الجرعات إلى التحزيم، يعرض حل مصنع البلوك الخرساني الكامل ترتيب المراحل في مخطط واحد.
منظومة التحكم والتغذية الكهربائية
منظومة التحكم هي الطبقة التي تجعل المحطات تعمل كخط واحد. ففي خط QSGW تكون حاسوبًا مركزيًا مع PLC وحساسات، يجدول تفريغ الجرعات وتفريغ الخلاطة ودورة الكبس وتغذية الألواح وحركة الراصّة، ويعرض الأعطال على شاشة واحدة. وبدونها تعمل كل محطة بمنطقها وحده ويركض العمال وراء الماكينة يدويًا.
والماكينات المخصصة لسوريا والعراق والأردن والخليج تُكوَّن لتغذية 380 فولت و50 هرتز ثلاثية الأطوار. واجمع القدرة المركبة لمحطات الخط كله قبل طلب المحوّل: فماكينة QST1800 وحدها تسحب 104 kW، وQST1500 تسحب 69.1 kW، وQST1200 تسحب 57.6 kW، وماكينة تغذية الألواح QS-1200 تضيف 3.0 kW. والخلاطة وتجهيزات الجرعات والضواغط والراصّة تضيف أحمالها فوق ذلك. والهامش الكهربائي أرخص وقت البناء منه وقت التوسّع.
المساحة والعمالة وافتراضات القدرة
بصمات الماكينات تحدد مخطط الأرضية. فماكينة QST1800 بقياس 15,500 x 5,500 x 3,200 mm ووزن 34 طنًا، وQST8-15 بقياس 9,800 x 3,600 x 2,800 mm ووزن 14 طنًا، وQST6-15 بقياس 9,450 x 3,300 x 2,700 mm ووزن 12 طنًا. وهذه أبعاد الماكينة وحدها، فيجب إضافة أرضية العمل حولها للخلاطة ومنصة الجرعات ومخزن الألواح وصفوف التصليب ومخزن الرزم، ولهذا يحتاج موقع QST1800 مبنى أوسع وأطول من موقع QST8-15 لنفس مزيج المنتجات. وتتبع بلاطة الأساس تحت المكبس وزن الماكينة، وتحتاج وحدة الاهتزاز كتلة أساس معزولة.
والعمالة تتبع مستوى الأتمتة لا الموديل وحده. فخط QSGW المرتفع يعمل بثلاثة إلى ستة أشخاص في الوردية. وخط QSRGY بعربة الأسنان ينجز مهمة الإنتاج كاملة بثلاثة إلى أربعة أشخاص. أما خط مبني من ماكينة QST ومغذي QS-1200 وراصّة مع ساحة تصليب يدوية فيحتاج أيديًا أكثر في الساحة، لأن الألواح والرزم تتحرك بالماكينة لكن مناولة القطع تحتاج إشرافًا.
واكتب افتراضات القدرة هذه قبل الشراء: عدد القطع المستهدف في وردية من ثماني ساعات، ومزيج المنتجات ومقاسات القوالب، ونظام الورديات، وتصميم الخلطة، ومسار الألواح. فالسقوف المعلنة 220,000 طابوقة في QST1800 و120,960 في QST1200 و90,000 في QST8-15 تفترض قالب طابوق قياسي ووردية كاملة وخلطة مستقرة ومناولة ألواح بلا انقطاع، فاقرأها سقفًا يخصم منه واقع موقعك. ولمن يبدأ من الصفر، يشرح دراسة جدوى مصنع بلوك ترتيب هذه القرارات قبل الشراء.
كيف تُحدَّد مواصفات معدات مصنع بلوك
اعمل من الخلف إلى الأمام بدءًا من ماكينة التشكيل. اختر موديل QST الذي يحقق هدف الوردية، ثم ثبّت مقاس اللوح، ثم طابق الخلاطة والجرعات مع دورة الكبس، ثم قِس منظومة التصليب على عدد القطع الخارج من الماكينة في الساعة، ثم اختر الراصّة ومخطط التغليف. وبهذا الترتيب تبقى المحطات متطابقة بدل إثقال إحداها.
وإذا كنت توسّع مصنعًا قائمًا، ابدأ المعايرة من دورة الماكينة الحالية لا من الكتالوج. فأي مرحلة مضافة يجب أن تدخل في الدورة نفسها، وإلا صار الخط الجديد مخزنًا مؤقتًا لا خط إنتاج. وأما الجهد الكهربائي وتردده والأحمال المضافة فتُقاس في الموقع قبل وضع القائمة النهائية، لأن المحوّل والكابلات بنود تُحدَّد بعد جمع الأحمال لا قبلها. ولمقارنة الطلب في سوق محدد، راجع ماكينة بلوك سوريا.
اطلب قائمة المعدات: أرسل هدف الإنتاج ومقاسات المنتج وأبعاد الموقع، فتُكوَّن قائمة معدات مصنع بلوك مطابقة لموقعك لا للكتالوج.
الأسئلة الشائعة
ما المعدات التي يتألف منها مصنع البلوك؟
ما الذي يحدد ناتج خط مصنع البلوك؟
أي ماكينة QST تناسب هدف الإنتاج عندي؟
كم أرضية تحتاج معدات مصنع بلوك؟
كم عاملًا يحتاج المصنع في الوردية؟
ماذا تشمل ماكينة تغذية الألواح والألواح نفسها؟
كيف تغيّر منظومة التصليب مخطط المصنع؟
ما القدرة الكهربائية والهامش الذي يجب التخطيط له؟
كيف أقارن عروض معدات مصنع بلوك؟
ماكينات مرتبطة
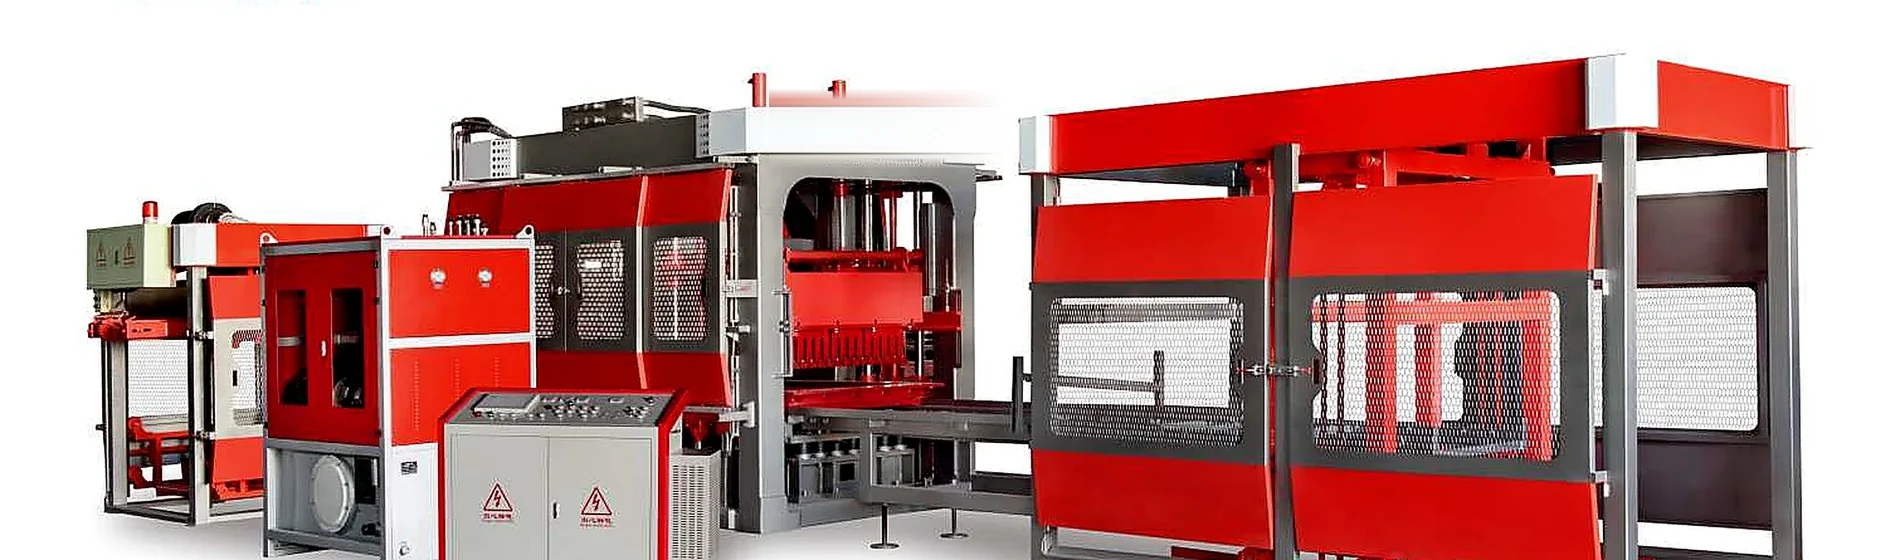
ماكينة تصنيع البلوك الخرساني
كيف تُختار ماكينة تصنيع البلوك على أساس الإنتاج الحقيقي: موديلات QST1800 وQST1500 وQST1200 وQST1000 وQST8-15 وQST6-15، وما ينتجه كل موديل، وشروط الطاقة الإنتاجية، والمواد الخام، والعوامل التي تحدد السعر.
ماكينة بلوك أوتوماتيكية
كيف تعمل ماكينة بلوك اوتوماتيك بالتحكم المنطقي والدورة الكاملة، وما يقدّمه موديلا QST1800 وQST1500 من طاقة وثبات، وشروط الإنتاج، والمواد الخام والأجزاء، والعوامل التي تحدد السعر.
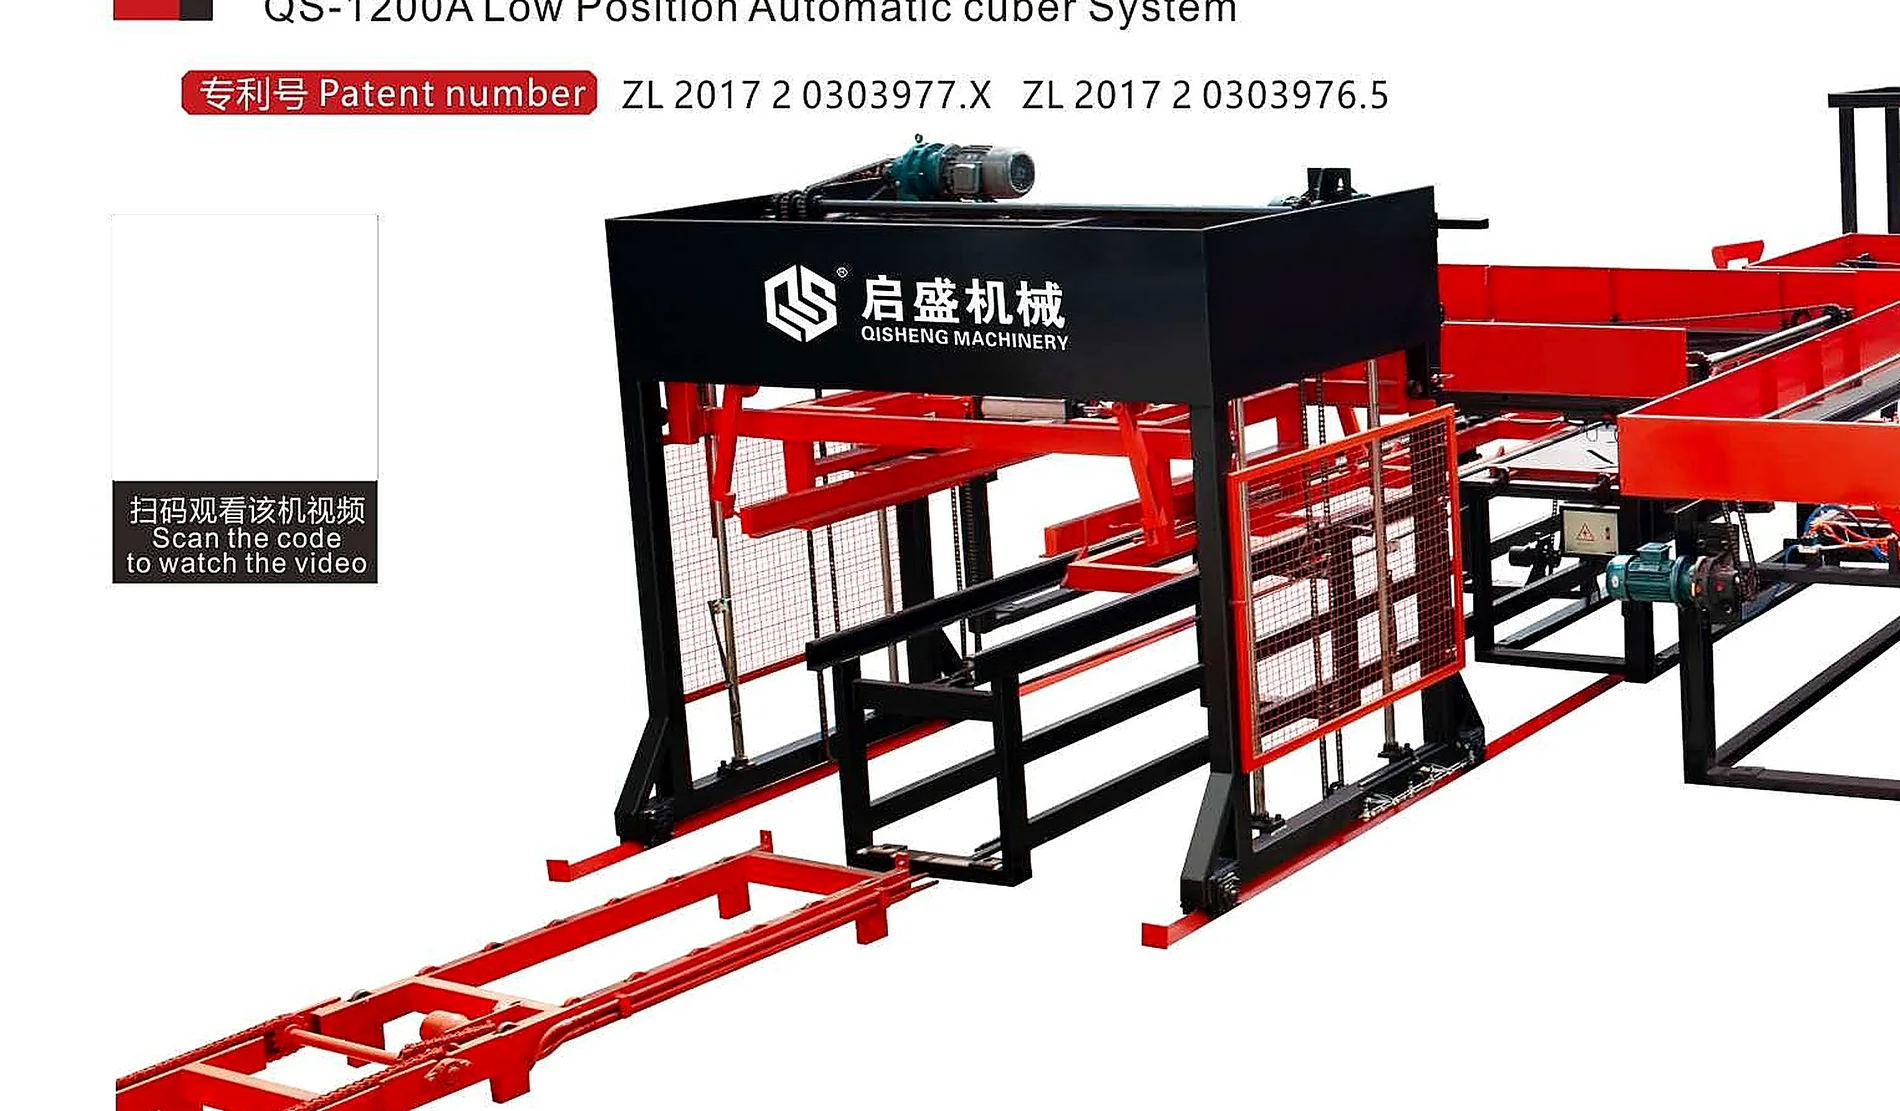
مكبس بلوك هيدروليكي
دليل اختيار ماكينة طوب هيدروليكية: مكابس الكبس ثنائي الاتجاه QS800 وQS1000 وQS1500 ومكابس الكبس أحادي الاتجاه QS600 وQS800 وQS1000 وQS1500، مع المواصفات وعدد القطع في القالب وشروط الإنتاج وعوامل السعر والملاءمة الإقليمية.
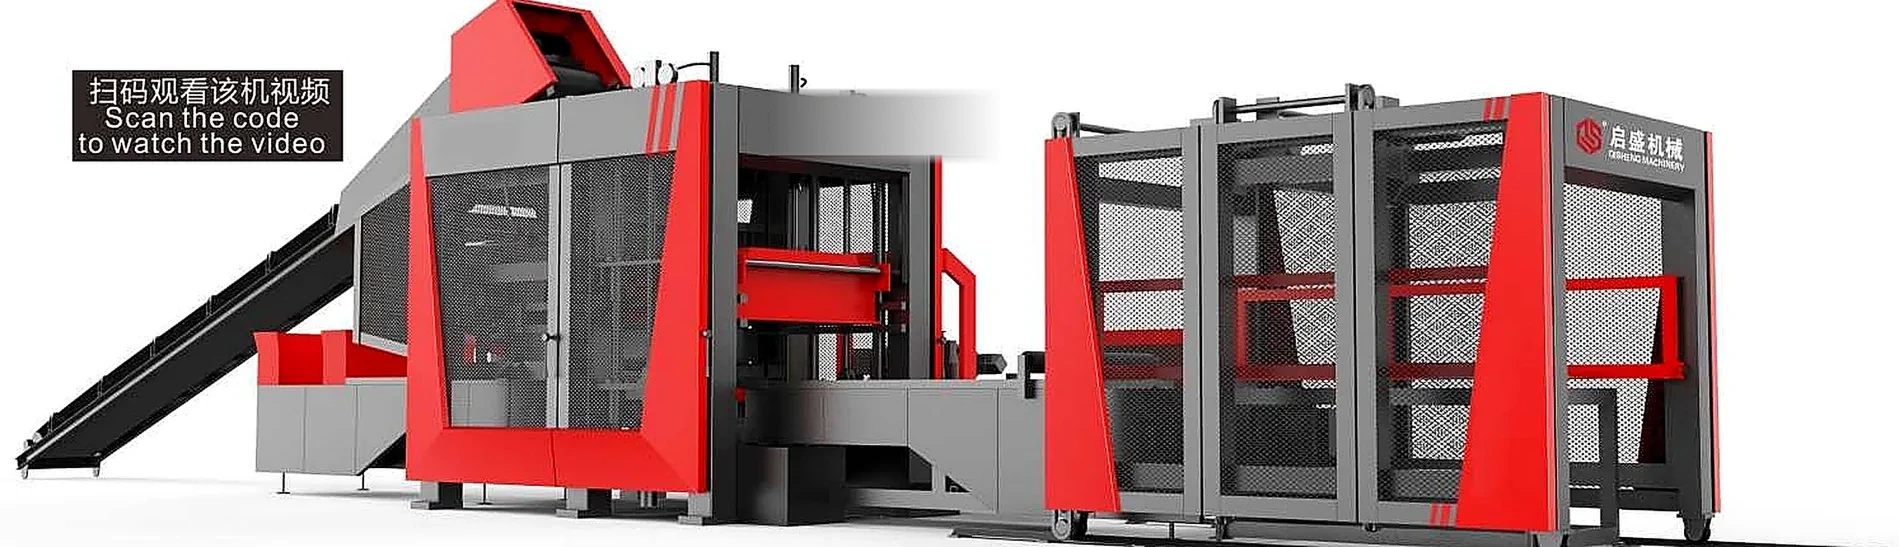
ماكينة بلوك مجوف
كيف تُحدَّد ماكينة بلوك للطوب المفرّغ: الموديلان QST1200 و QST1000، والقوالب، وشروط الطاقة الإنتاجية، ومعدات المناولة، والمواد الخام، وعوامل السعر، وملاءمة التشغيل في سوريا والشرق الأوسط.