خط إنتاج البلوك المفرغ: من الجرعات إلى الرص
كيف يُبنى خط إنتاج البلوك المفرغ: ماكينة تشكيل QST1200 أو QST1000، وراصّة QS-1200A تصف 18 طابوقة في الطبقة، وخط تصليب QSDJ أو QSRGY، مع الطاقة والمساحة والقدرة والعمالة والتكلفة.
خط إنتاج البلوك المفرغ يُبنى على عائلة منتج واحدة، وهي القطع المجوفة 390 x 190 x 190 mm، وماكينة التشكيل فيه QST1200 أو QST1000 بالاهتزاز والكبس. وتغذي الجرعات والخلط ماكينة التشكيل، ثم يخزّن خط تصليب QSDJ أو QSRGY الألواح الخضراء ويعيد الفارغة، وتصف راصّة QS-1200A ثماني عشرة طابوقة مفرغة في الطبقة بناتج نحو 3,800 لوح في الوردية. ولأن القطعة المفرغة تحتاج تصليبا أطول وتعطي قطعا أقل في القالب، فحجم التصليب وعدد الألواح هما ما يحدد الناتج اليومي الحقيقي.
خط إنتاج البلوك المفرغ: ما يشمله الخط
خط إنتاج البلوك المفرغ يُبنى حول عائلة منتج واحدة: قطع بثقبين أو ثلاثة، والمقاس الأكثر انتشارا 390 x 190 x 190 mm، تُستخدم في الحوائط الحاملة والقواطع. والقطعة المفرغة أثقل من الطابوقة الرقيقة وتحتاج زمن تصليب أطول، ولذلك يعتمد الخط على دقة الجرعات وسعة التصليب أكثر مما يعتمد على سرعة الكبس وحدها.
وماكينة التشكيل في هذا الخط هي QST1200 أو QST1000. كلتاهما تعمل بالاهتزاز والكبس، وكلتاهما تغيّر المنتج بتغيير القالب، وكلتاهما تُخرج قطعة خضراء على لوح يدخل بعدها إلى التصليب. اضبط الجرعات والتصليب والرص بشكل صحيح، فيتبع عدد البلوك من نفسه.
- ماكينة التشكيل: QST1200 أو QST1000 أوتوماتيكية بالكامل بالاهتزاز والكبس.
- المنتج المرجعي: بلوك مفرغ 390 x 190 x 190 mm بثقبين أو ثلاثة.
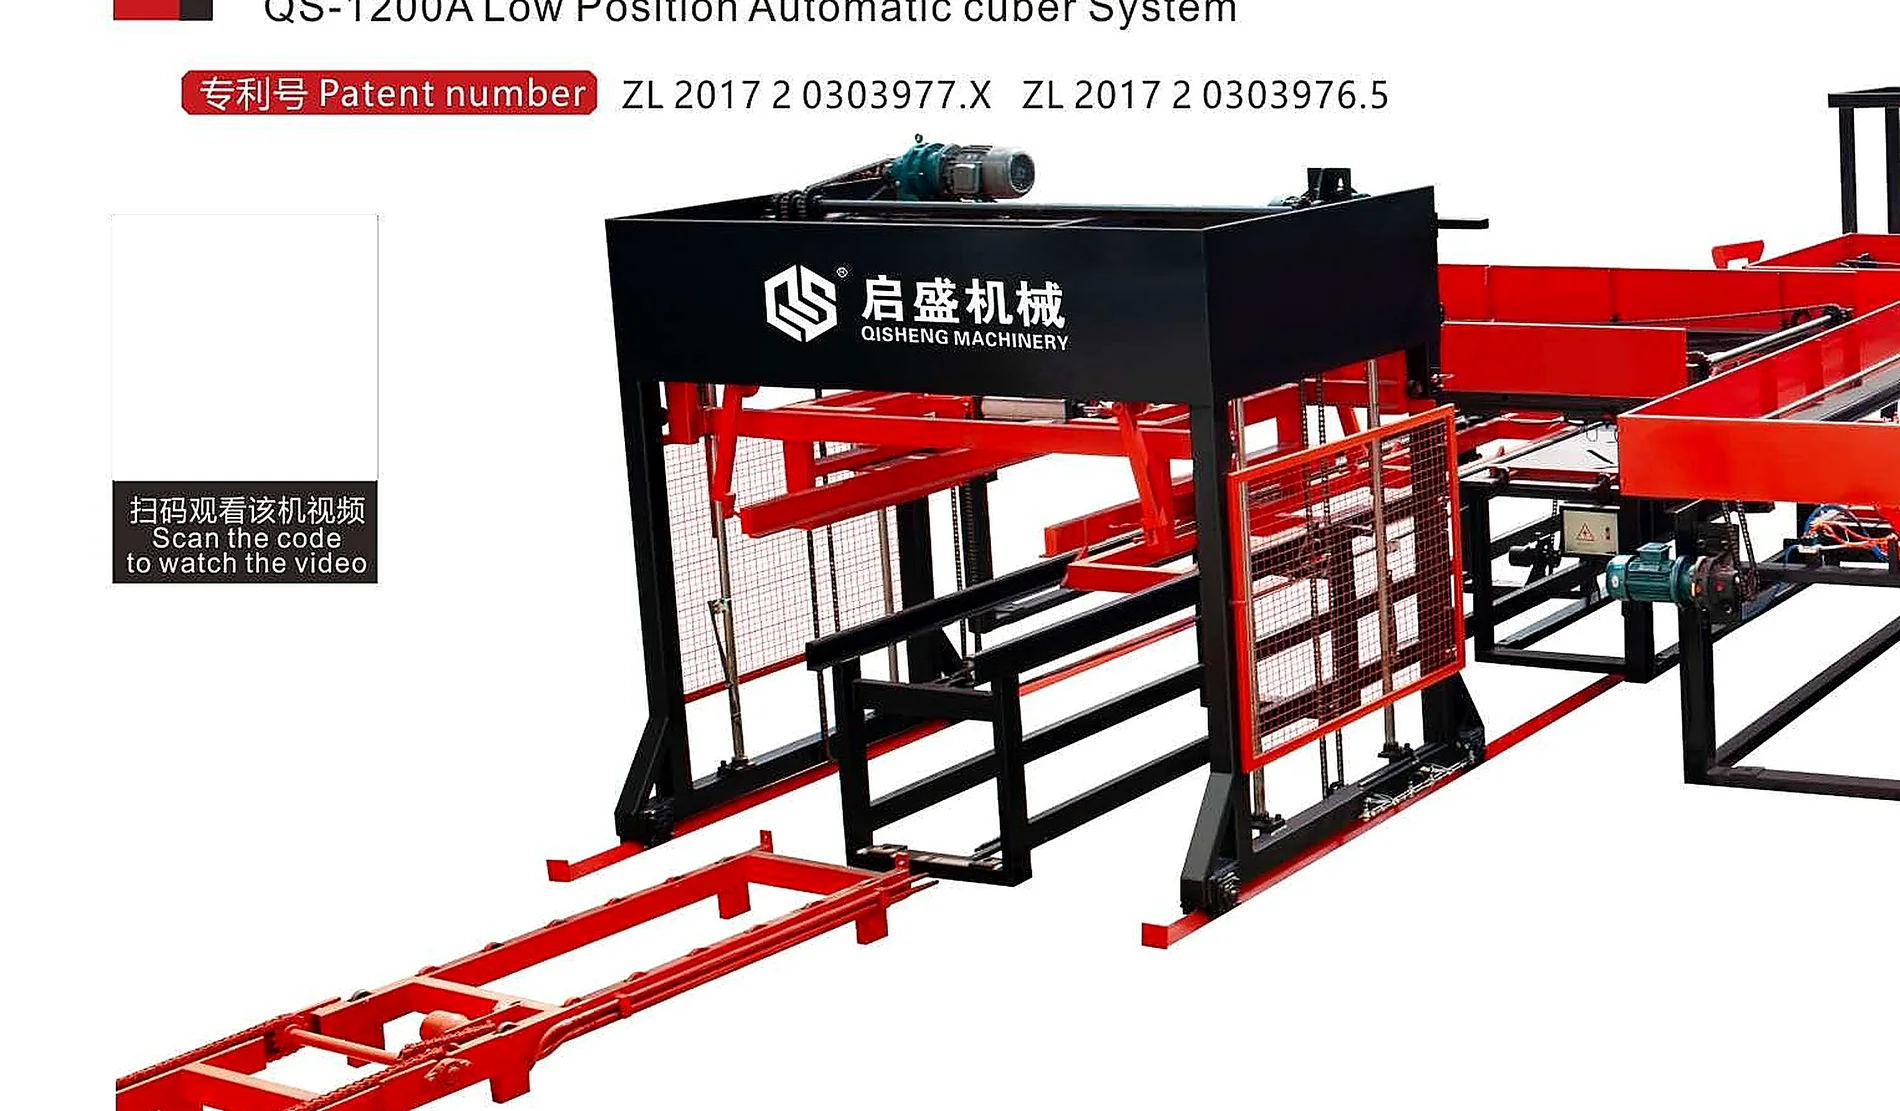
- الرص للقطع المفرغة: راصّة QS-1200A تصف 18 طابوقة مفرغة قياسية في الطبقة، بناتج نحو 3,800 لوح في الوردية.
- الرص المتحرك: QS-1000Y تكدّس حتى 11 طبقة من البلوك المفرغ في الساحة.
- المناولة: ماسك الرافعة QS يلتقط نحو 40 طابوقة مفرغة في القبضة، في خمس طبقات، دون ألواح.
- ماكينة واحدة وقوالب متعددة: البلوك المفرغ والطابوق الصلب وبلاط الانترلوك والكيربستون على منصة واحدة.
مسار الخط خطوة بخطوة
المسار في اتجاه واحد مع حلقة ألواح راجعة، لكن مرحلة التصليب تحمل هنا أكثر من خط الطابوق الرقيق، لأن القطعة المفرغة تبقى في التصليب مدة أطول.
- يوزن الرمل والحصى وبودرة الحجر وأي مادة ثانوية بتجهيزات الجرعات PL على نسبة مضبوطة مسبقا.
- تُخلط الدفعة في خلاطة CMP ذات العمود الرأسي الكوكبي، بخلطة تحفظ الحواف والثقوب نظيفة.
- تشكّل QST1200 البلوك المفرغ على لوح 1,350 x 880 x 25 mm بزمن دورة من 15 إلى 25 ثانية.
- تنتقل الألواح المحمّلة إلى خط التصليب، QSDJ على إطارات أو QSRGY بعربة الأسنان، الذي يخزّنها على مستويات ويعيد الألواح الفارغة.
- تصل القطع المصلّبة إلى الراصّة، وQS-1200A تفصل الطابوق عن اللوح وتصف 18 طابوقة مفرغة قياسية في الطبقة.
- تنتقل الرزم النهائية إلى الساحة بالرافعة، أو مباشرة إلى الشاحنة بماسك QS عند اختيار المناولة بدون ألواح.
قائمة المعدات بحسب الوظيفة
| المرحلة | المعدات | دورها في البلوك المفرغ |
|---|---|---|
| الجرعات | تجهيزات الجرعات سلسلة PL | تعبئة سريعة وبطيئة على نسبة مضبوطة، ووزن بحساسات استقراء ثلاثية النقاط، وهزاز يمنع التعشيش. |
| الخلط | خلاطة CMP ذات العمود الرأسي الكوكبي | خلطة متجانسة تحفظ الثقوب نظيفة والحواف محافظة على شكلها. |
| التشكيل | QST1200 أو QST1000 | ماكينة اهتزاز وكبس، دورتها من 15 إلى 25 ثانية، واللوح 1,350 x 880 x 25 mm في QST1200. |
| التصليب | خط QSDJ على الإطارات أو خط QSRGY بعربة الأسنان | يخزّن القطع المفرغة الثقيلة خلال مدة التصليب ويعيد الألواح الفارغة. |
| الرص | راصّة QS-1200A منخفضة الموضع | 18 طابوقة مفرغة في الطبقة، وارتفاع تكديس حتى 1,400 mm، ونحو 3,800 لوح في الوردية. |
| الرص المتحرك | راصّة QS-1000Y المتحركة | حتى 11 طبقة من البلوك المفرغ في ساحة التصليب بتحكم عن بعد. |
| المناولة | ماسك الرافعة الشوكية سلسلة QS | نحو 40 طابوقة مفرغة وخمس طبقات في القبضة، بدون ألواح. |
راجع صفحة ماكينة بلوك مجوف لماكينات التشكيل، وصفحة خط إنتاج البلوك الخرساني لعائلات الخط كاملة.
افتراضات الطاقة للبلوك المفرغ
الطاقة تُبنى على المنتج والقالب وزمن الدورة، والقطعة المفرغة ليست استثناء من هذه القاعدة.
| البند | القيمة | الشرط |
|---|---|---|
| الناتج المعلن لـ QST1200 | حتى 120,960 طابوقة قياسية في وردية من 8 ساعات | طابوقة صلبة رقيقة، وعدد البلوك المفرغ أقل |
| زمن دورة QST1200 | 15 إلى 25 ثانية | ارتفاع القطعة وتوزيع القالب |
| طبقة QS-1200A | 18 طابوقة مفرغة قياسية | مقاس القطعة واللوح |
| راصّة QS-1200A | نحو 3,800 لوح في الوردية | تكديس حتى 1,400 mm، ودورة 15 إلى 18 ثانية للطبقة |
| ماسك الرافعة QS | نحو 40 طابوقة مفرغة في القبضة، 5 طبقات | حمل مطابق للرافعة المتاحة |
والقطعة المفرغة تستهلك مادة أكبر لكل قطعة وتعطي قطعا أقل في القالب من الطابوقة الرقيقة، ولذلك يعطي الموديل نفسه عددا أقل. اقرأ رقم الطابوقة القياسية كسقف للماكينة، ورقم البلوك المفرغ كهدف تجاري لمقاسك وقالبك ودورتك. ويشرح دليل طاقة إنتاج ماكينة بلوك كيف تُحوَّل الأرقام بين المنتجات.
ويبقى شرط إضافي خاصا بالقطعة المفرغة: زمن الدورة يحدده ارتفاع القطعة لا الماكينة وحدها. فبلوك 390 x 190 x 190 mm يحتاج اهتزازا وكبسا أطول من طابوقة قصيرة، فينخفض العدد المحسوب حتى والماكينة تعمل بكامل طاقتها. اضبط الدورة على أعلى قطعة تبيعها، ثم اقرأ الناتج اليومي من تلك الدورة لا من أقصر منتج.
التصليب: المرحلة التي تحدد الناتج الحقيقي
الخط يعمل أو لا يعمل من نقطة واحدة هي التصليب. والقطعة المفرغة تبقى في التصليب أطول من الطابوقة الرقيقة، فتحمل الساحة ألواحا أكثر لنفس الناتج اليومي. ولذلك يُختار نظام التصليب قبل قائمة الماكينات، لأن طريقة تخزين الألواح تحدد مسار الحلقة كلها.
ولخط البلوك المفرغ مبدآن معتادان. الأول خط QSDJ على الإطارات بعربة نقل فرعية تعمل ببطارية ليثيوم وتحكم لاسلكي وشبكة RS-485 ذاتية التنظيم مع مراقبة سحابية عن بعد، ويطابق ماكينة البلوك من أي جهة كانت جديدة أو موجودة. والثاني خط QSRGY بعربة الأسنان، تصليب أحادي الطبقة كأساس ومتعدد الطبقات كخيار، يعمل بجهد 380 V متردد يُخفض إلى 36 V مستمر على سكة الجريان أو ببطارية ليثيوم 36 V مع نظام إدارة بطارية، ويكمل ثلاث إلى أربع أشخاص مهمة الإنتاج كلها.
والتصليب متعدد الطبقات يخزّن ألواحا أكثر في نفس الأرضية باستخدام الارتفاع، وهذا هو الفرق بين ساحة تكفي 100,000 قطعة في اليوم وأخرى تتوقف عند نصفها. أما المصنع الذي يبني مبنى تصليب أو خطا عاليا كامل الموضع، فيصل إلى تصميم مختلف بثلاثة أبعاد ونطاق من 30,000 إلى 250,000 قطعة في وردية من ثماني ساعات، ويعمل بثلاثة إلى ستة أشخاص في الوردية.
ما المساحة والقدرة الكهربائية المطلوبة؟
الراصّة QS-1200A منخفضة الموضع تشغل 12,000 x 3,000 mm، والراصّة المتحركة QS-1000Y تعمل بمساحة 5,000 x 5,000 x 2,500 mm في الساحة، فيُخطَّط للراصّة والساحة كمنطقتين مستقلتين لا كمرحلة واحدة في نهاية الخط.
والقدرات المرجعية: ماكينة QST1200 بقدرة 57.6 kW، وQST1000 بقدرة 48.9 kW، وراصّة QS-1200A بقدرة 34.15 kW، والراصّة المتحركة QS-1000Y بقدرة 15 kW، ومغذي الألواح QS-1200 بدورة 13 ثانية تقريبا وقدرة 3 kW. والمعدات تُبنى لجهد 380 V ثلاثي الأطوار، وتُقاس سعة التغذية على الحمل الفعلي مضافا إليه هامش. أما الماء فهو للخلطة ورطوبة التصليب، ويُقدَّر من تصميم خلطتك وعدد الدفعات اليومي.
كم عاملا يحتاج الخط في الوردية؟
| المنطقة | عدد الأفراد في الوردية | ملاحظة |
|---|---|---|
| خط التصليب QSRGY بعربة الأسنان | 3 إلى 4 أشخاص | يكمل مهمة الإنتاج كلها مع عرض للأعطال تلقائيا |
| الراصّة المتحركة QS-1000Y | تحكم عن بعد، يدوي أو أوتوماتيكي | تُشغَّل من الساحة |
| خط أوتوماتيكي عالي الموضع (مرجع) | 3 إلى 6 أشخاص | عائلة QSGW، للقياس عليها |
ومناولة البلوك المفرغ أثقل من الطابوقة الصلبة، ولذلك يقوم ماسك الرافعة والراصّة المتحركة بعمل كان يحتاج أيد عاملة إضافية. ويبقى الطقم صغيرا عندما يكون التصليب والرص أوتوماتيكيين، وتنتقل المهارة إلى شاشة PLC وتغيير القالب وتنظيف الثقوب اليومي.
ما الذي يحدد تكلفة خط إنتاج البلوك المفرغ؟
لا يُنشر سعر هنا، لأن الرقم لا يوجد إلا بعد تثبيت التكوين. وهذه المتغيرات التي تحرك ميزانية الخط.
- موديل ماكينة التشكيل. QST1200 مقابل QST1000 الذي يحمل هيكلا أخف وقدرة مركّبة أقل.
- نوع التصليب. خط على إطارات، وخط بعربة أسنان، وتحديث إلى تعدد الطبقات، تختلف في الحديد والسكة ومحتوى التحكم.
- حجم التصليب والألواح. القطعة المفرغة تحتاج مدة أطول، فتدور ألواح أكثر في الموقع، والألواح بند حقيقي في التكلفة.
- الرص والمناولة. راصّة منخفضة الموضع، وراصّة متحركة، وماسك رافعة، كل واحدة تلغي عملا يدويا بتكلفة معلومة.
- القوالب. كل مقاس بلوك مفرغ وكل توزيع ثقوب تبيعه يحتاج قالبه الخاص.
- أعمال الموقع والشحن والتشغيل. الأساسات والمباني والتغذية الكهربائية وعدد الحاويات وظروف الموقع على المشتري.
ولمقارنة عروض مختلفة النطاق، استخدم ورقة تكوين واحدة، ويوضح دليل سعر ماكينة البلوك كيف تُقارن العروض بند بند.
التركيب والتشغيل والتدريب
يُشغَّل خط البلوك المفرغ كحلقة مغلقة، ومرحلة التصليب هي المسار الحرج فيه.
- تركيب الجرعات والخلط، ثم تثبيت QST1200 أو QST1000 على أساساتها وضبط استوائها مع مسار الألواح.
- تجميع خط التصليب أو الإطارات ومحاذاة نقاط النقل.
- تركيب الراصّة وأي ماسك مناولة وربطها بنظام التحكم.
- تشغيل الحلقة على خلطة بلوك مفرغ حقيقية، ثم تدريب الطقم على نظام التحكم وتغيير القالب وتنظيف الثقوب.
- الاتفاق على قائمة قطع التآكل للقوالب والخلاطة قبل التسليم.
وقوالب البلوك المفرغ تتآكل أسرع من قوالب الطابوق بسبب الثقوب، فيُحسب جدول القطع المتآكلة من البداية لا بعد أول عطل. ولمعرفة كيف يتغير التكوين مع ظروف السوق، راجع ماكينة بلوك سوريا، وعند الجاهزية أرسل مقاسات البلوك وتوزيع الثقوب وهدف الناتج عبر صفحة طلب عرض السعر.
الأسئلة الشائعة
ما هو خط إنتاج البلوك المفرغ؟
أي ماكينة تنتج البلوك المفرغ؟
كم بلوكة مفرغة ينتج الخط في الوردية؟
أي نظام تصليب يناسب البلوك المفرغ؟
كيف تُرصّ القطع المفرغة وتُناول؟
ما المساحة والقدرة الكهربائية التي يحتاجها الخط؟
كم عاملا يحتاج خط البلوك المفرغ؟
ما الذي يحرك تكلفة الخط؟
ماكينات مرتبطة
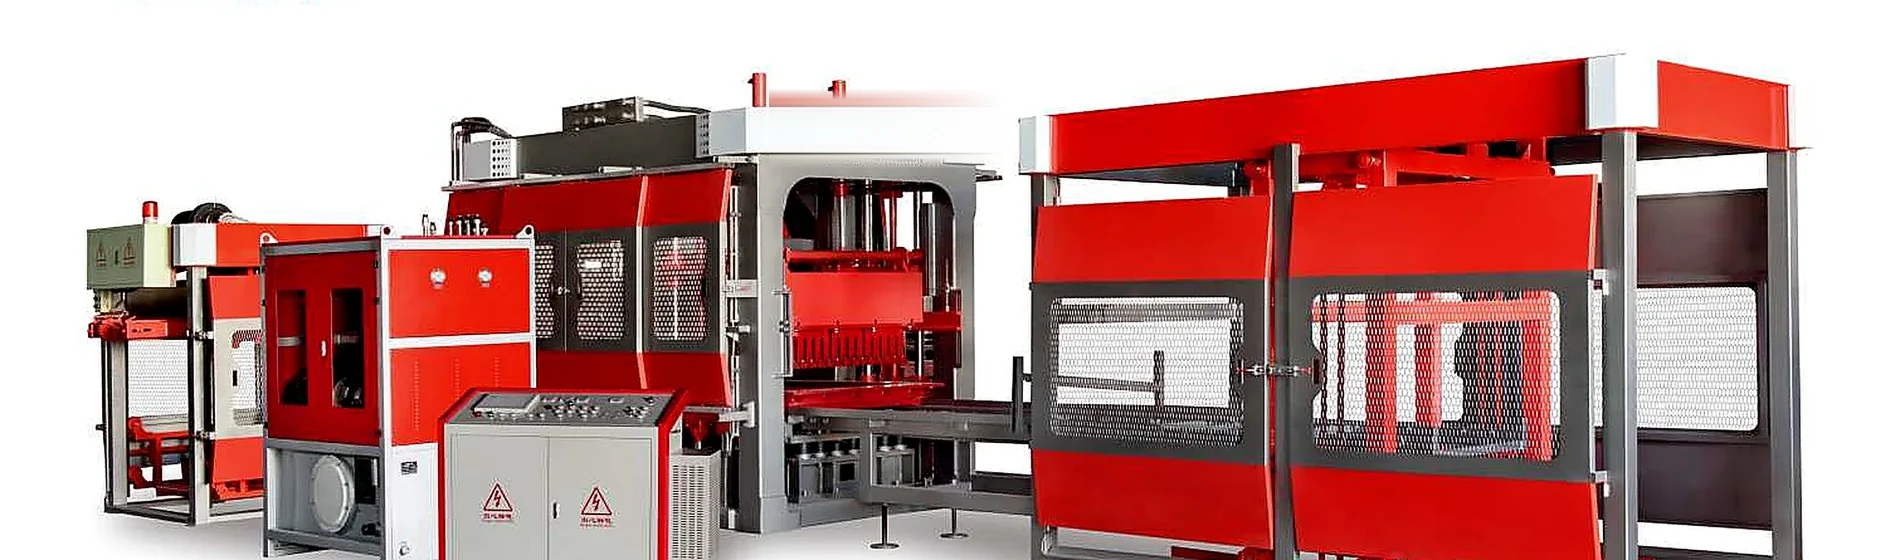
ماكينة تصنيع البلوك الخرساني
كيف تُختار ماكينة تصنيع البلوك على أساس الإنتاج الحقيقي: موديلات QST1800 وQST1500 وQST1200 وQST1000 وQST8-15 وQST6-15، وما ينتجه كل موديل، وشروط الطاقة الإنتاجية، والمواد الخام، والعوامل التي تحدد السعر.
ماكينة بلوك أوتوماتيكية
كيف تعمل ماكينة بلوك اوتوماتيك بالتحكم المنطقي والدورة الكاملة، وما يقدّمه موديلا QST1800 وQST1500 من طاقة وثبات، وشروط الإنتاج، والمواد الخام والأجزاء، والعوامل التي تحدد السعر.
مكبس بلوك هيدروليكي
دليل اختيار ماكينة طوب هيدروليكية: مكابس الكبس ثنائي الاتجاه QS800 وQS1000 وQS1500 ومكابس الكبس أحادي الاتجاه QS600 وQS800 وQS1000 وQS1500، مع المواصفات وعدد القطع في القالب وشروط الإنتاج وعوامل السعر والملاءمة الإقليمية.
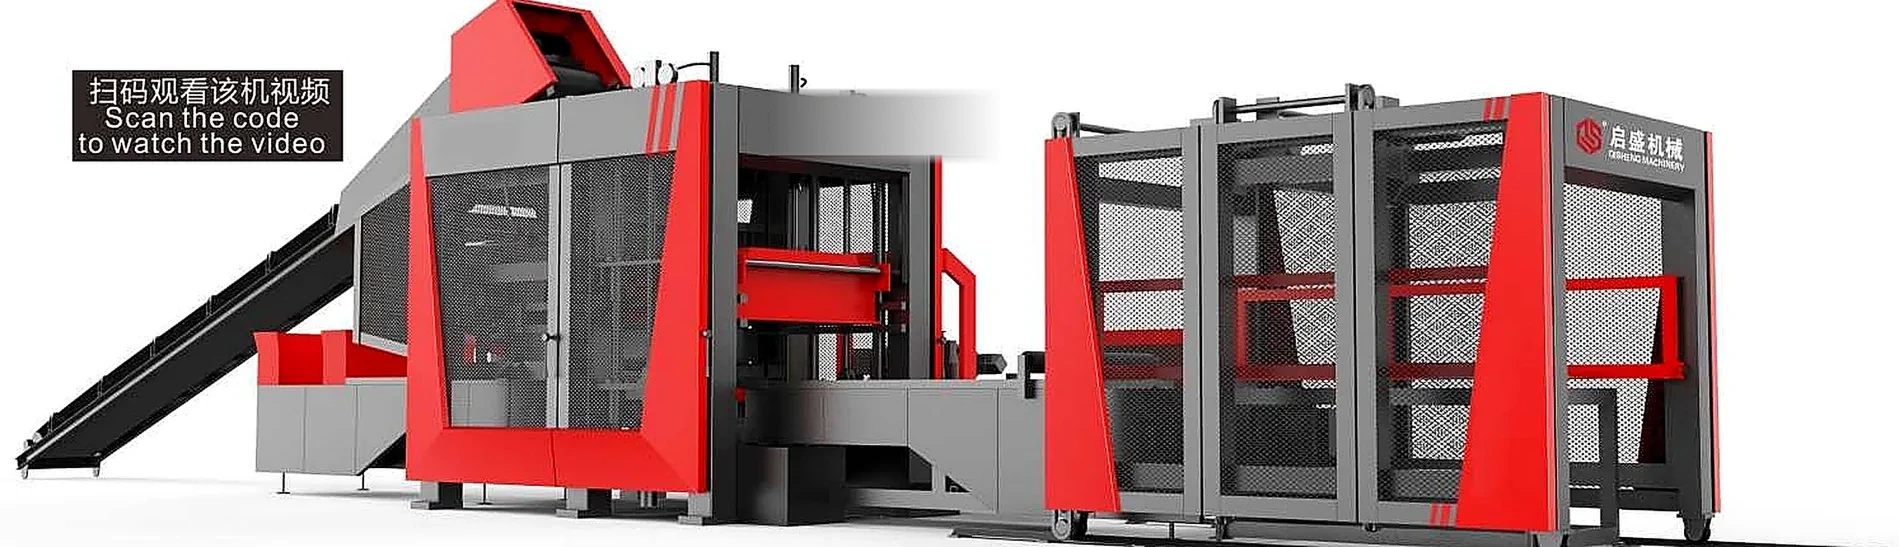
ماكينة بلوك مجوف
كيف تُحدَّد ماكينة بلوك للطوب المفرّغ: الموديلان QST1200 و QST1000، والقوالب، وشروط الطاقة الإنتاجية، ومعدات المناولة، والمواد الخام، وعوامل السعر، وملاءمة التشغيل في سوريا والشرق الأوسط.