خط إنتاج الانترلوك: المعدات والقدرة ومساحة المصنع
خط إنتاج الانترلوك ينتج البلاط المتشابك والكيربستون وبلاط الحدائق على ماكينة QST مع خلاطة CMP الكوكبية وخط تصليب وترصيص. وتشرح هذه الصفحة المعدات وشروط القدرة والمساحة والكهرباء والعمالة لمصنع انترلوك كامل.
خط إنتاج الانترلوك ينتج البلاط المتشابك والكيربستون وبلاط الحدائق على ماكينة من عائلة QST، وغالبا QST1200 أو QST1500 بقوالب الانترلوك. وخلاطة CMP الكوكبية ذات العمود الرأسي تعطي خلطة متجانسة، وهي ما تعتمد عليه جودة وجه الانترلوك. ويتولى خط تصليب QSGW أو QSRGY تصليب القطع الأخضر، ويرصص QS-1200B المكعبات مع فتحات رافعة داخل الرصة للتعامل بلا منصات. والقوالب الأعرض والكيربستون الأثقل يغيران عدد القطع وزمن الدورة، فالقدرة تُضبط بالقوالب لا بالماكينة وحدها.
خط إنتاج الانترلوك: ما الذي يغطيه الخط
خط إنتاج الانترلوك يصنع وحدات سطح زخرفية وحاملة: البلاط المتشابك، وبلاط الحدائق، والكيربستون، وطابوق حماية الميول. ويُحكم على الانترلوك من جودة الوجه وحدّة الحرف، فيمنح الخط وزنا أكبر للخلط وللقالب مما يمنحه خط إنتاج البلوك الجداري العادي.
الماكينة الرئيسية في هذا الخط من عائلة QST، وغالبا QST1200 أو QST1500 بقوالب الانترلوك. وأهم قرار منفرد في الخط هو الخلاطة: للانترلوك النفاذي وطابوق كسر الحجر الصناعي، تعطي خلاطة CMP الكوكبية ذات العمود الرأسي خلطة متجانسة وموزعة بانتظام، وهي ما تعتمد عليه جودة سطح المنتج.
- الماكينة الرئيسية: QST1200 أو QST1500 بقوالب الانترلوك والكيربستون، ومكبس هيدروليكي من عائلة QS للوحدات عالية الكثافة.
- الخلط: خلاطة CMP الكوكبية للانترلوك النفاذي ومنتجات الحجر الصناعي.
- التصليب والمناولة: خط QSGW عالي المستوى يذكر الانترلوك النفاذي ضمن منتجاته النموذجية.
- خيار بلا منصات: راكمة QS-1200B تترك فتحات رافعة داخل الرصة للتحميل المباشر على الشاحنة.
- التغليف: ملفاف QS الكابولي يشكل تغليفا مغلقا من خمس جهات للانترلوك المرصوص على منصات.
- ماكينة واحدة وقوالب متعددة: الانترلوك والكيربستون والبلوك المفرغ تتشارك الماكينة نفسها بتبديل القالب.
مسار إنتاج الانترلوك خطوة بخطوة
تتحرك قطع الانترلوك في الحلقة نفسها التي يتحرك فيها البلوك، لكن كل مرحلة تُضبط بمعيار سطح أدق:
- تُوزن المواد والصباغ بميزان سلسلة PL وفق نسبة محددة مسبقا، بجرعتين سريعة وبطيئة.
- تُخلط الخلطة في خلاطة CMP الكوكبية ذات العمود الرأسي، وهي التي تتحمل التجانس الأدق الذي يحتاجه وجه الانترلوك.
- تشكّل ماكينة QST القطعة على منصة فولاذية أو بلاستيكية بزمن دورة يطابق ارتفاع المنتج، من 15 إلى 25 ثانية على QST1200.
- تنتقل المنصات المحملة إلى التصليب، إما خط QSGW عالي المستوى أو خط QSRGY بعربة الأصابع، وكلاهما يخزن المنصات ويعيد الفارغة.
- تصل القطع المصحّلة إلى الراكمة، وQS-1200B تفصلها وتعيد ترتيبها مع فتحات رافعة مدمجة، فيُناول المكعب بلا منصات.
- تُلف المكعبات النهائية أو تُربط، ثم تُناول إلى الساحة أو إلى الشاحنة مباشرة.
معدات خط إنتاج الانترلوك حسب الوظيفة
| المرحلة | المعدات | الدور في خط الانترلوك |
|---|---|---|
| الأوزان | ميزان سلسلة PL | جرعة سريعة وبطيئة إلى نسبة محددة، ووزن استقراء ثلاثي النقاط. |
| الخلط | خلاطة CMP الكوكبية | خلطة متجانسة لوجه الانترلوك النفاذي والحجر الصناعي. |
| التشكيل | QST1200 أو QST1500 | اهتزاز وكبس، وقوالب انترلوك وكيربستون، ودورة من 15 إلى 25 ثانية على QST1200. |
| الكثافة العالية | مكبس QS800 أو QS1000 أو QS1500 | كبس ثنائي الاتجاه للانترلوك الكثيف والمنتجات المشكلة. |
| التصليب | خط QSGW أو QSRGY | تصليب المنصات وإعادة الفارغة إلى الماكينة. |
| الترصيص | QS-1200B | إعادة بناء الرصة بفتحات رافعة مدمجة والتعامل بلا منصات. |
| التغليف | ملفاف QS الكابولي | تغليف مغلق من خمس جهات للانترلوك المرصوص. |
| المناولة | كماشة رافعة عائلة QS | قبض مباشر على الرصة لرصها في الساحة وتحميلها. |
راجع ماكينة بلوك الانترلوك لخيارات الماكينة والقوالب، وخط إنتاج البلوك الخرساني لعائلات الخط الكاملة.
القدرة وافتراضات الإنتاج في خط الانترلوك
| القياس | القيمة | الشرط |
|---|---|---|
| إنتاج QST1200 المنشور | حتى 120,960 طابوقة قياسية في وردية من 8 ساعات | عدد الانترلوك يختلف بمقاس القالب والسماكة |
| زمن دورة QST1200 | من 15 إلى 25 ثانية | حسب ارتفاع المنتج وتوزيع القالب |
| منصة QST1500 | 1350 x 1150 x 30 mm | ثابتة بحسب الموديل |
| نطاق خط QSGW | من 30,000 إلى 250,000 قطعة في وردية من 8 ساعات | حسب الماكينة الرئيسية |
| راكمة QS-1200B | رصة بلا منصات مع فتحات رافعة مدمجة | التجهيز حسب الموديل ونوع المنتج |
قطعة الانترلوك عريضة ورقيفة مقارنة بالبلوك الجداري، فعدد القطع في القالب وزمن الدورة يختلفان، والكيربستون الأثقل يعطي قطعا أقل من بلاط الحديقة الرقيق على الماكينة نفسها. ولأن خط QSGW يُجهز من 30,000 إلى 250,000 قطعة في وردية من 8 ساعات حسب الماكينة، يمكن ضبط مصنع الانترلوك على نطاق واسع على عائلة الخط نفسها.
واللون يضيف متغيرا آخر: عندما يحمل الانترلوك لونا على الوجه، تُجرَّع الصباغ أو طبقة اللون بشكل منفصل عن خلطة الأساس، وتلك الخطوة تستهلك جزءا من زمن الدورة وجزءا من مناولة المواد. خطط منطقة الأوزان واللون معا، لأن خط لون يُضاف بعد تجميد المخطط ينتهي بمشاركة المساحة مع ساحة المواد وتُبطئ الاثنين.
متطلبات المصنع: المساحة والكهرباء والمياه
يحتاج خط الانترلوك مساحة لمواد اللون ولمنتجات مصحّلة تبقى نظيفة قبل التسليم. وإذا استُخدمت راكمة QS-1200B فخطّط الساحة لمكعبات بلا منصات مع مسار رافعة يستخدم الكماشة. وعند اختيار خط QSGW عالي المستوى، يستخدم الفرن الثلاثي الأبعاد ارتفاع البناء ليحافظ على مساحة أرضية صغيرة. وخطّط لمنطقة الأوزان ومناولة اللون وقاعة التشكيل والتصليب والراكمة وساحة المنتج النهائي كمناطق منفصلة.
وقيم القدرة المركبة المرجعية: ماكينة QST1200 بقدرة 57.6 kW، وQST1500 بقدرة 69.1 kW، وراكمة QS-1000G-C ذات المحطتين من 44 إلى 45 kW، وراكمة QS-1200A منخفضة الموضع بقدرة 34.15 kW. والمعدات مبنية لتغذية 380 فولت ثلاثية الأطوار، ويمكن لعربة QSRGY الفرعية أن تعمل على 380 فولت متردد مخفضة إلى 36 فولت مستمر على السكة، أو على بطارية ليثيوم 36 فولت مع عمود شحن.
والمياه للخلط ولمناولة اللون وترطيب التصليب، وتُقاس من تصميم خلطتك وعدد الخلطات اليومية. والماكينة الرئيسية ثقيلة وتُهتز، فأساسها يحمل هذا الوزن بحمل ديناميكي على أرض لا تهبط بصورة غير متساوية. أفرج عن مخططات الأساس قبل الشحن لتنفَّذ الأعمال الخرسانية أثناء النقل، والأرضية المستوية النظيفة تحمي وجه الانترلوك أثناء المناولة في الساحة.
العمالة في مصنع الانترلوك
| المنطقة | عدد العمال في الوردية | ملاحظة |
|---|---|---|
| خط QSGW الأوتوماتيكي الكامل | من 3 إلى 6 عمال | حسب التجهيز، والحاسب المركزي والمنطق المبرمج يقودان الدورة |
| خط تصليب QSRGY بعربة الأصابع | من 3 إلى 4 عمال | ينفذ مهمة الإنتاج كاملة مع عرض تلقائي للأعطال |
| محطات التغليف والربط | تلقائية بلا مشغل | ملفاف QS الكابولي يعمل أوتوماتيكيا بالكامل |
ويُحكم على الانترلوك من مظهره، فيصرف الطاقم انتباها أكبر إلى الخلاطة والقالب مما يصرفه خط البلوك العادي. ووجه قالب نظيف وخلطة مستقرة أهم من زيادة الأيدي، والاثنان يضبطهما المشغل من شاشة التحكم.
عوامل كلفة خط إنتاج الانترلوك
لا يُذكر رقم سعر هنا، لأن الرقم لا يوجد إلا بعد تثبيت التجهيز. وهذه هي المتغيرات التي تحرك ميزانية خط الانترلوك:
- الموديل الرئيسي. QST1200 مقابل QST1500 الأكبر بقدرة مركبة أعلى.
- الخلط. خلاطة CMP الكوكبية تُدرج حيث تهم جودة وجه الانترلوك، وهي ترفع كلفة خط الخلط.
- خط التصليب. الفرن عالي المستوى ثلاثي الأبعاد وخط عربة الأصابع يختلفان في الفولاذ والسكة ومحتوى التحكم.
- خيار الراكمة. راكمة بفتحات مدمجة مثل QS-1200B تمكن مناولة بلا منصات بكلفة معدات أعلى.
- القوالب. كل شكل وسماكة انترلوك وكل قطاع كيربستون يحتاج قالبا خاصا، وقوالب الانترلوك جزء كبير من حزمة المنتجات.
- التغليف وأعمال الموقع. التغليف أو الربط والأساسات والمباني وتغذية الكهرباء والشحن والتشغيل التجريبي تحرك المجموع.
تركيب خط الانترلوك والتشغيل التجريبي
يُشغَّل خط الانترلوك كحلقة كاملة، وتُراجع الخلاطة والقوالب على أول قطع انترلوك صالحة للبيع:
- تركيب الأوزان وخلاطة CMP، ثم تثبيت ماكينة QST على أساسها وضبطها بمستوى خط المنصات.
- تجميع خط التصليب ومحاذاة نقاط النقل.
- تركيب قالب الانترلوك وضبط زمن الدورة على ارتفاع المنتج.
- تركيب الراكمة والملفاف وربطهما بنظام التحكم.
- تشغيل الحلقة على خلطة انترلوك حقيقية، وفحص جودة الوجه، ثم تدريب الطاقم على التحكم وتبديل القالب ومناولة اللون.
- الاتفاق على قائمة قطع التآكل للقوالب والخلاطة قبل التسليم النهائي.
وقوالب الانترلوك تحدد نطاق المنتجات وتتآكل بالاستخدام، فوازن حزمة القوالب وصيانتها من البداية. ولمعرفة الطلب الإقليمي وعادات التغذية الكهربائية، راجع صفحة السوق السورية، وعند الجهوزية اطلب خطة خط الانترلوك بأشكال الانترلوك وسماكاتها والإنتاج المستهدف.
الأسئلة الشائعة
ما الذي يميز خط إنتاج الانترلوك عن خط البلوك العادي؟
أي ماكينة رئيسية تُستخدم في خط الانترلوك؟
لماذا تكون خلاطة CMP مهمة في خط الانترلوك؟
كم إنتاجا يعطي خط الانترلوك في الوردية؟
ما المساحة والكهرباء المطلوبتان لمصنع انترلوك؟
كم عاملا يحتاج مصنع الانترلوك؟
هل يمكن إنتاج الانترلوك الملون على الخط نفسه؟
كيف تختار بين خط بنصف أوتوماتيكي وخط أوتوماتيكي كامل؟
ماكينات مرتبطة
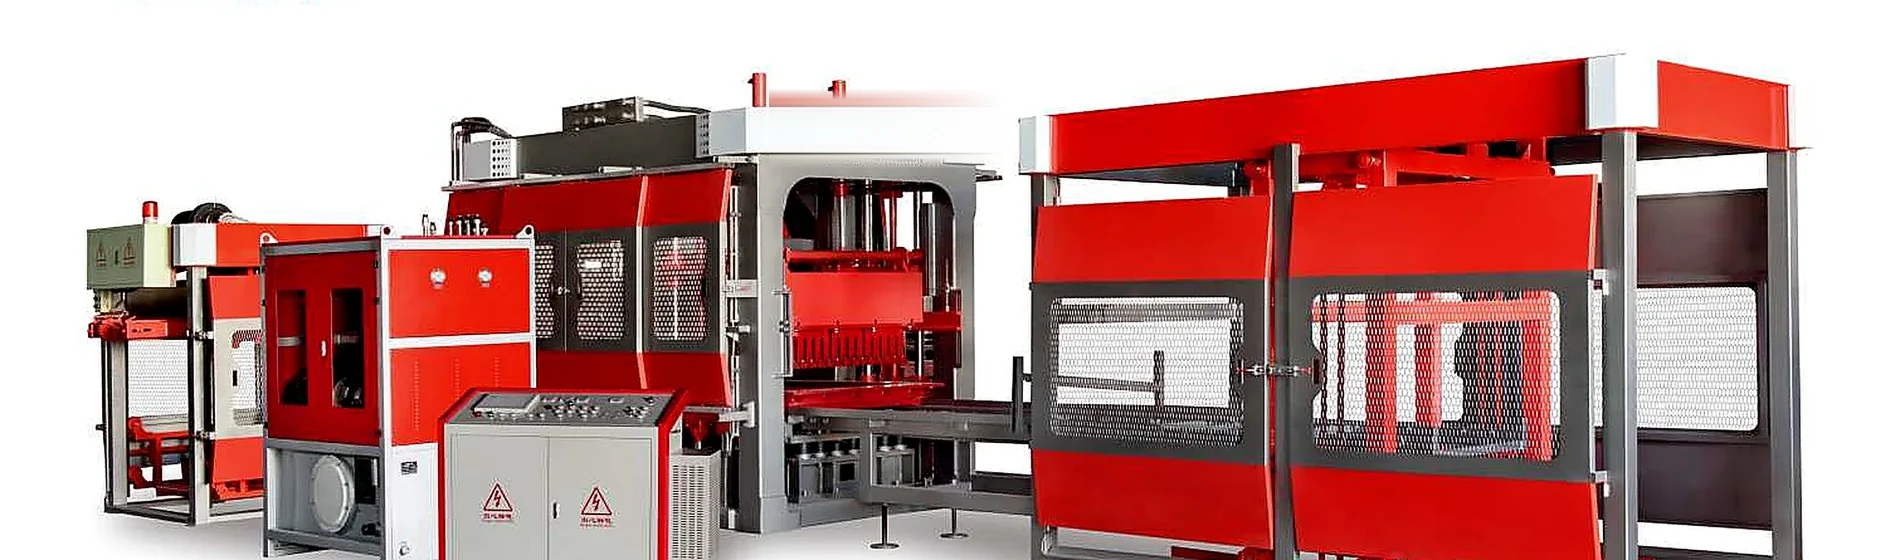
ماكينة تصنيع البلوك الخرساني
كيف تُختار ماكينة تصنيع البلوك على أساس الإنتاج الحقيقي: موديلات QST1800 وQST1500 وQST1200 وQST1000 وQST8-15 وQST6-15، وما ينتجه كل موديل، وشروط الطاقة الإنتاجية، والمواد الخام، والعوامل التي تحدد السعر.
ماكينة بلوك أوتوماتيكية
كيف تعمل ماكينة بلوك اوتوماتيك بالتحكم المنطقي والدورة الكاملة، وما يقدّمه موديلا QST1800 وQST1500 من طاقة وثبات، وشروط الإنتاج، والمواد الخام والأجزاء، والعوامل التي تحدد السعر.
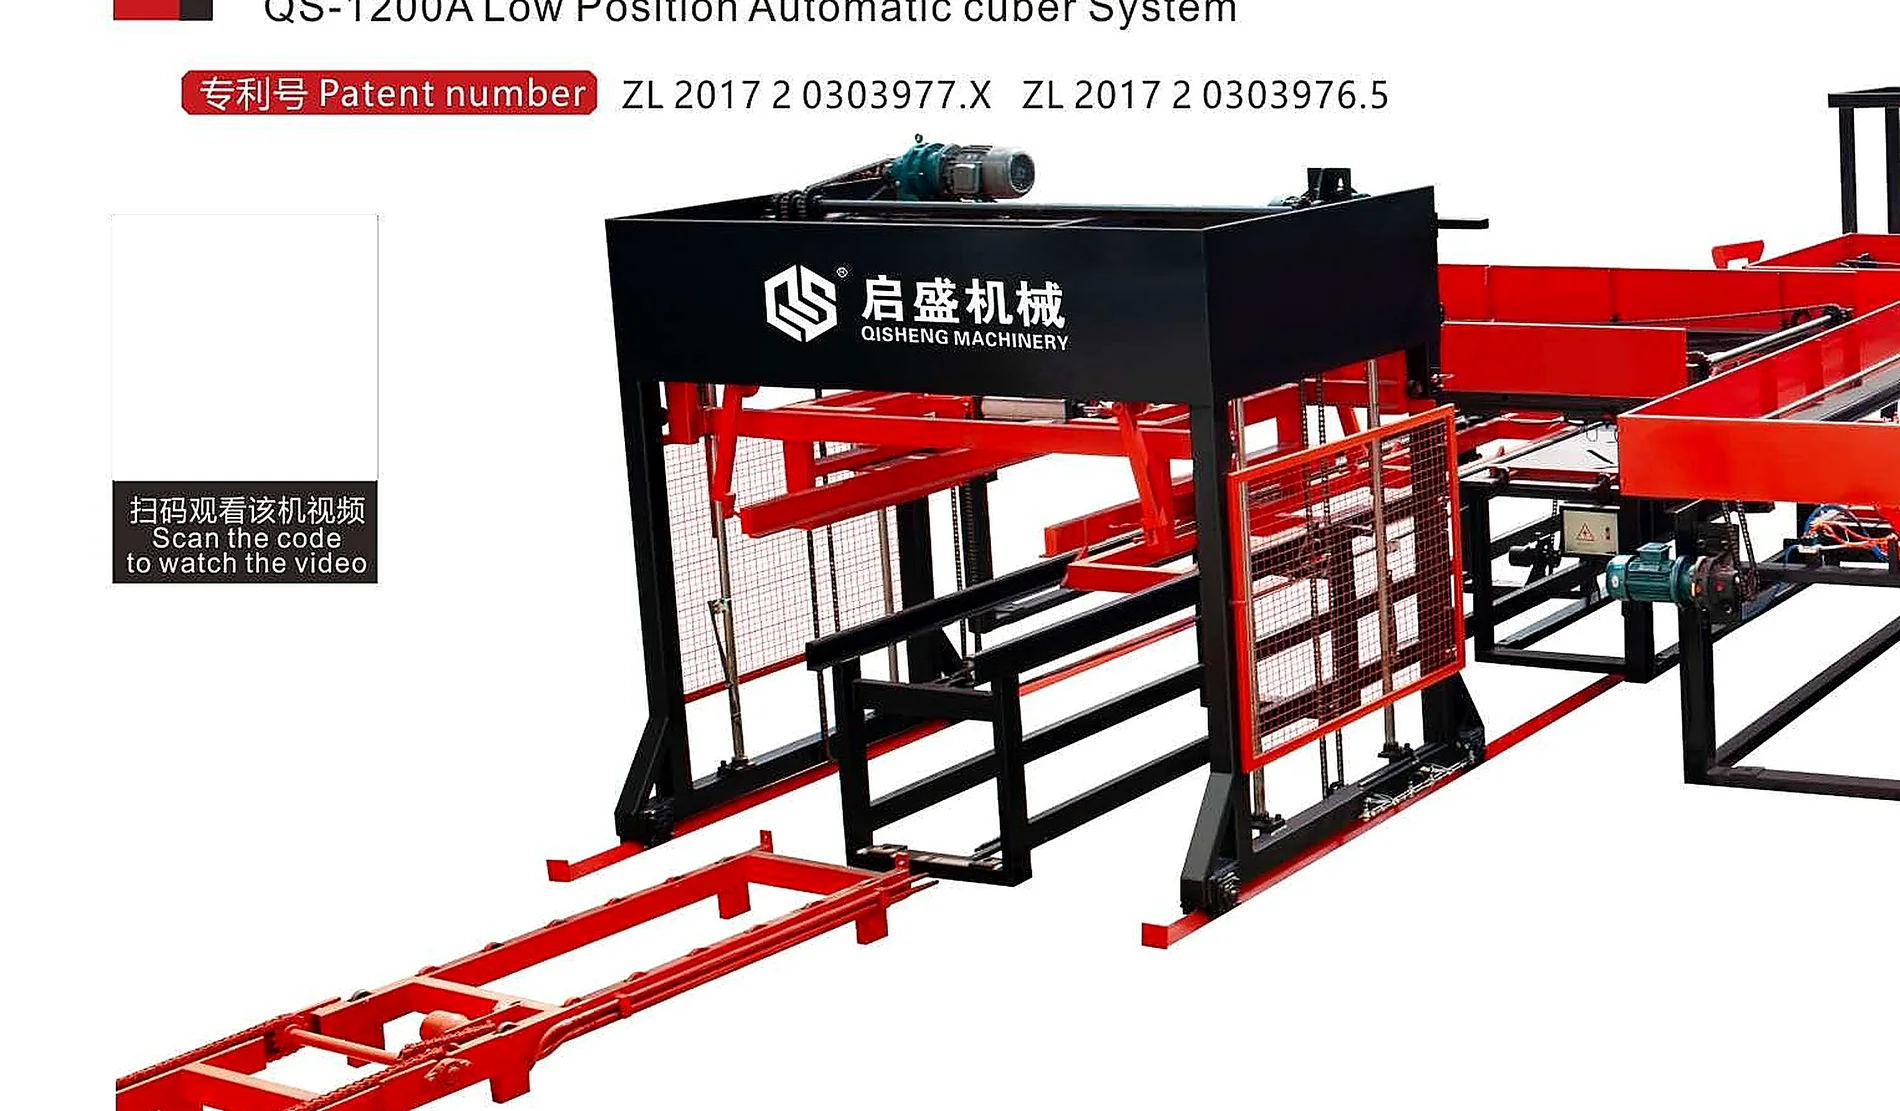
مكبس بلوك هيدروليكي
دليل اختيار ماكينة طوب هيدروليكية: مكابس الكبس ثنائي الاتجاه QS800 وQS1000 وQS1500 ومكابس الكبس أحادي الاتجاه QS600 وQS800 وQS1000 وQS1500، مع المواصفات وعدد القطع في القالب وشروط الإنتاج وعوامل السعر والملاءمة الإقليمية.
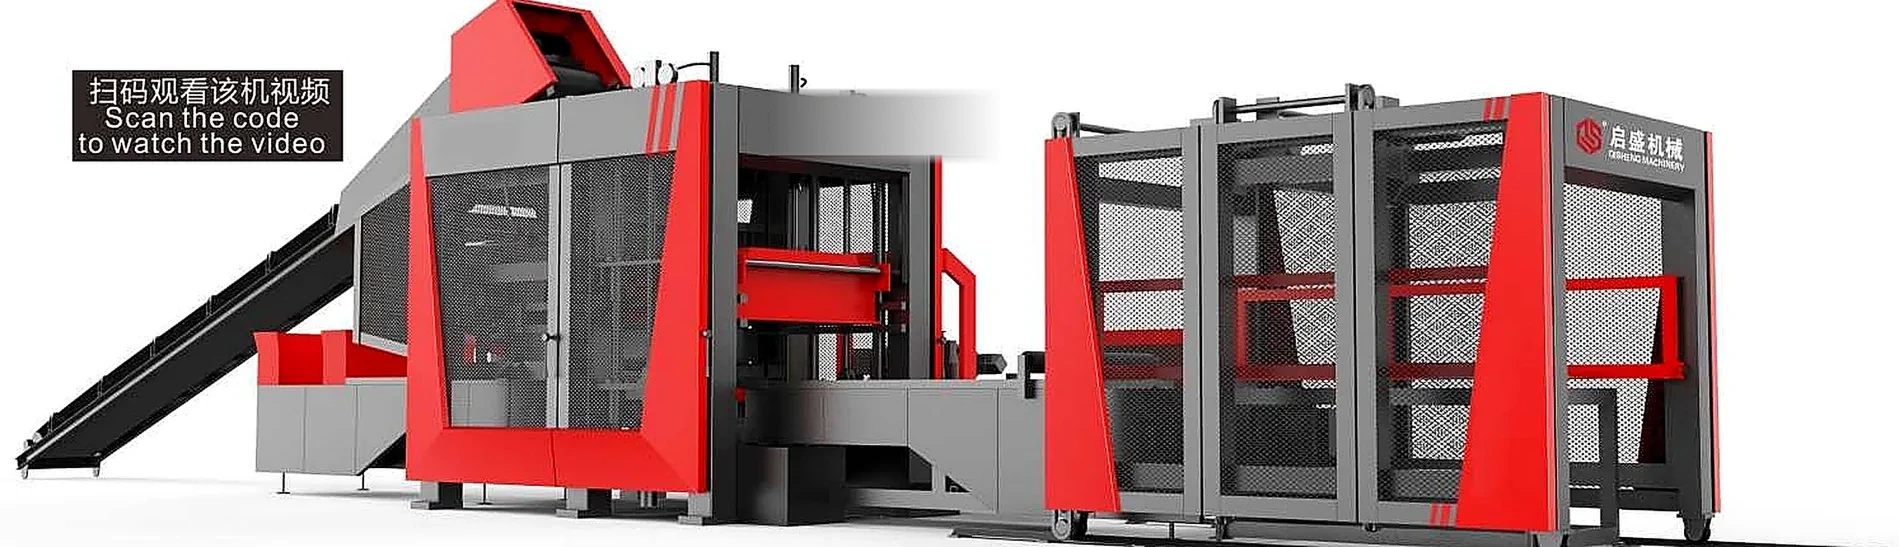
ماكينة بلوك مجوف
كيف تُحدَّد ماكينة بلوك للطوب المفرّغ: الموديلان QST1200 و QST1000، والقوالب، وشروط الطاقة الإنتاجية، ومعدات المناولة، والمواد الخام، وعوامل السعر، وملاءمة التشغيل في سوريا والشرق الأوسط.